Alüminyum Ekstrüzyon Danışmanlığı
Ekstrüzyon tesisi kurulumu, pres verimliliği ve profil kalitesi için teknik danışmanlık.
Ekstrüzyon danışmanlığında neler yapıyoruz?
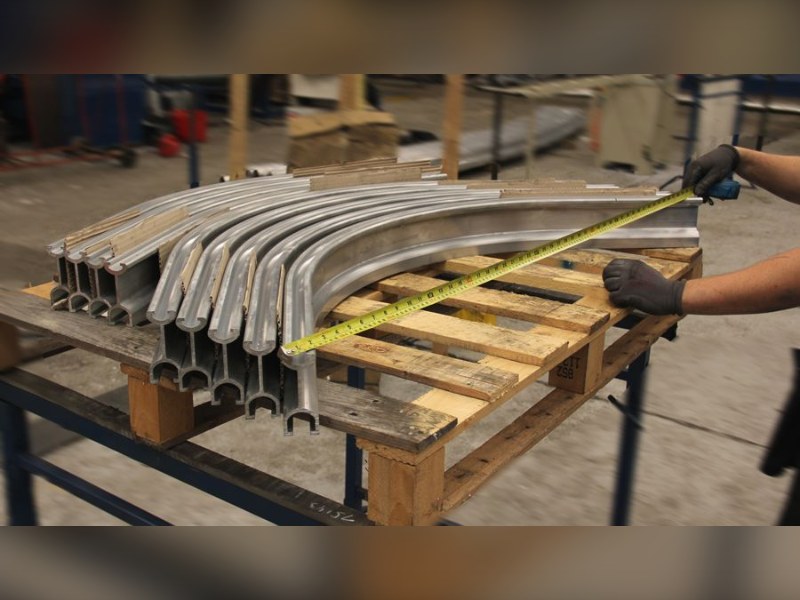
Öncelikle şunu belirtelim: pres hattı, bir profil fabrikasının kalbidir. Ancak verimlilik yalnızca presin hızına bağlı değildir. Örneğin kalıp, billet sıcaklığı ve soğutma koşulları da sonucu doğrudan etkiler. Bu nedenle Alüminyum Doktoru, tesis kurulumundan teknik sorunların çözümüne kadar tüm süreçte size danışmanlık verir.
Tesis kurulumu ve ekipman seçimi
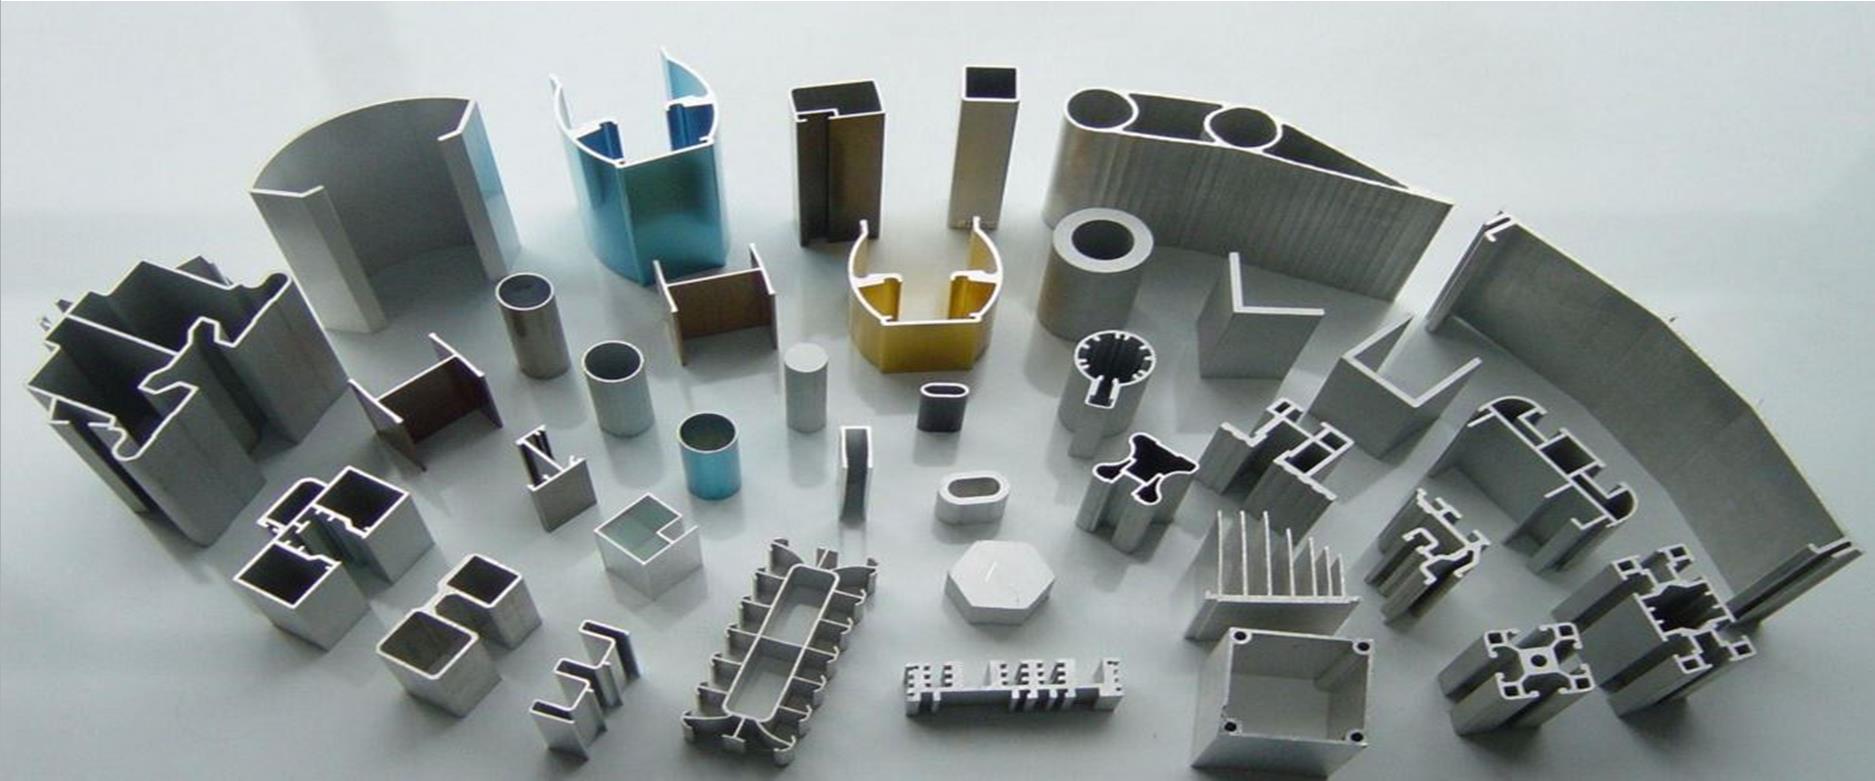
Öncelikle üretmek istediğiniz ürün gamını ve hedef kapasitenizi belirliyoruz. Ardından pres tonajını, fırınları ve yardımcı ekipmanları buna göre tanımlıyoruz. Ayrıca yerleşim planını malzeme akışına uygun şekilde hazırlıyoruz. Böylece yatırım kararlarınızı sayısal verilere dayandırabilirsiniz.
Verimlilik ve profil kalitesi
Mevcut tesislerde ise önce ölü zamanı, hurda oranını ve pres hızını ölçüyoruz. Çünkü ölçülmeyen bir süreç iyileştirilemez. Özellikle profil soğutması doğru yapılmadığında mekanik değerlerde sorun yaşanır. Bu yüzden soğutma ve yaşlandırma koşullarını da inceliyoruz. Sonuç olarak elde edilen gelişimi sayısal değerlerle raporluyoruz.
Sorularınız mı var?
Ekstrüzyon preslerin nasıl çalıştığını anlamanıza yardımcı olacak sık sorulan soruların listesi.
Ekstrüzyon preslerde ölü zaman nedir? Nasıl hesaplanır?
Pres verimliliğini belirleyen en önemli etkenlerden biri ölü zamandır. Ölü zaman, baskı sırasında billetin profile dönüştüğü süre dışında kalan zamandır. Başka bir ifadeyle yardımcı hareketler sırasında geçen süredir.
Ölçüme, bir önceki baskı bittiğinde, yani basınç sıfıra düştüğünde başlarız. Ardından sonraki billet kovana yüklenir, hava alma işlemini tamamlar ve maksimum basınca ulaşır; bu anda ölçümü sonlandırırız. Sonuç olarak okuduğumuz değer presin ölü zamanıdır.
Ekstrüzyon hızı nedir? Nasıl hesaplanır?
Literatürde net bir tanımı yoktur; ancak hammaddeyi birim zamanda profile çevirme hızını ifade eder. Genel olarak dört farklı yöntemle hesaplarız:
- Öncelikle birim zamandaki zımba hızını (mm/sn) ölçebiliriz.
- Ayrıca birim zamandaki profil hızını (m/dk) ölçebiliriz.
- Bununla birlikte birim zamanda elde ettiğimiz net üretim miktarına (kg/h) bakabiliriz.
- Son olarak birim zamanda tükettiğimiz brüt hammadde miktarını (kg/h) ölçebiliriz.
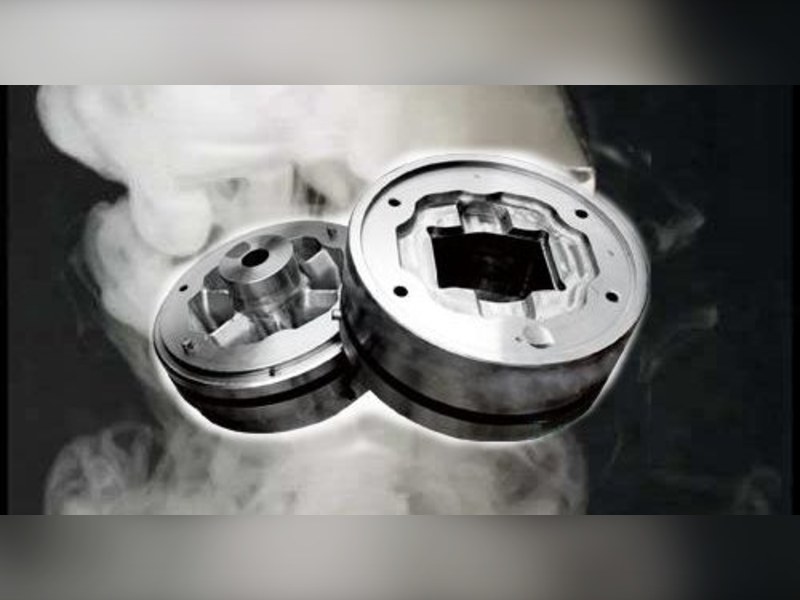
Ekstrüzyon kalıbı nedir? Neye göre sınıflandırılır?
Kalıp, baskı sırasında istenen kesitte ürünü elde etmemizi sağlayan ekipmandır. Başlıca iki çeşidi vardır:
- Düz (solid) kalıplar.
- Köprülü kalıplar.
Ekstrüzyon nedir? Kaç çeşit ekstrüzyon metodu vardır?
Bu yöntemde, istenen şekle göre üretilmiş kalıba konan metali yüksek basma kuvvetiyle akmaya zorlar ve böylece ona şekil veririz. Örneğin diş macununu tüpünden sıkmaya benzetebiliriz. Temel olarak iki farklı yöntem vardır:
- Direkt ekstrüzyon
- İndirekt ekstrüzyon
Kalıp ön ısıtma işlemi yapılmasının amaçları nelerdir?
Baskıdan önce kalıpları ön ısıtmaya alırız. Bu işlemin başlıca amaçları şunlardır:
- Öncelikle kalıp ömrünü uzatır.
- Ayrıca akış dengesini sağlar ve hurda miktarını azaltır.
- Son olarak billetin kalıp yüzeylerine yapışmasını önler.
Alüminyum ekstrüzyon işlem adımları nelerdir?
- Öncelikle alüminyum billetleri 400-500 °C’ye kadar ısıtırız.
- Billet istenen sıcaklığa ulaşınca üzerine ince bir film halinde yağlama maddesi uygularız. Böylece ısı nedeniyle kalıp ile malzemenin birbirine yapışmasını önleriz.
- Ardından billeti taşıyıcıya aktarırız.
- Daha sonra pres billeti iter.
- Kalıptan daha büyük olan billet, taşıyıcı duvarlarla tam temas halindeyken karşıdaki kalıba doğru ezilir. Bu sırada sıvı azot, kalıbı soğutmak için kalıbın etrafından akar. Ancak bazı durumlarda sıvı azot yerine azot gazı kullanırız.
- Basınç sonucunda alüminyum, kalıbın boşluğundan sıkılarak çıkmaya başlar.
- İşlem sırasında sıcaklığı anlık olarak ölçer ve kaydederiz, çünkü sıcaklığı bilmek maksimum baskı hızlarını korumamızı sağlar.
- Çıkan profili, soğutma uzunluğu boyunca bir dizi fanla soğuturuz.
- Ayrıca billetin oksitli kısmını atarız.
- Profil istenen uzunluğa ulaştığında onu testereyle keseriz.
- Ardından metali soğutma masasına aktarırız.
- Profil tabla boyunca ilerleyip soğuduktan sonra sertleştirme ve hizalama işlemlerine girer.
- Son olarak profili testereye aktarır ve belirli uzunluklarda keseriz.
Alüminyum ekstrüzyon işleminde, billetlerin ısıtılma sıcaklığı hangi parametrelere göre belirlenir?
Billet ısıtma sıcaklığını tek bir etkene göre belirlemeyiz. Başlıca parametreler şunlardır:
- Öncelikle üretilecek profilin kesit şekli,
- Ekstrüzyon oranı,
- Ayrıca kalıbın cinsi,
- Baskı için gereken kuvvet (presin gücü),
- Bununla birlikte üründe istenen mekanik özellikler,
- Son olarak üründe istenen yüzey kalitesi.
Alüminyum ekstrüzyon işleminde billetin düşük sıcaklığa ısıtılmasının fayda ve zararları nelerdir?
Faydaları:
- Öncelikle yüzey kalitesinin iyi olmasını sağlar.
- Ayrıca mekanik değerleri iyileştirir.
Ancak zararları da vardır:
- Baskı işlemini zorlaştırır.
- Bu nedenle pres basıncı yükselir ve hidrolik yağı ısınır.
- Sonuç olarak kalıp daha büyük basınç altında kalır ve zarar görebilir.
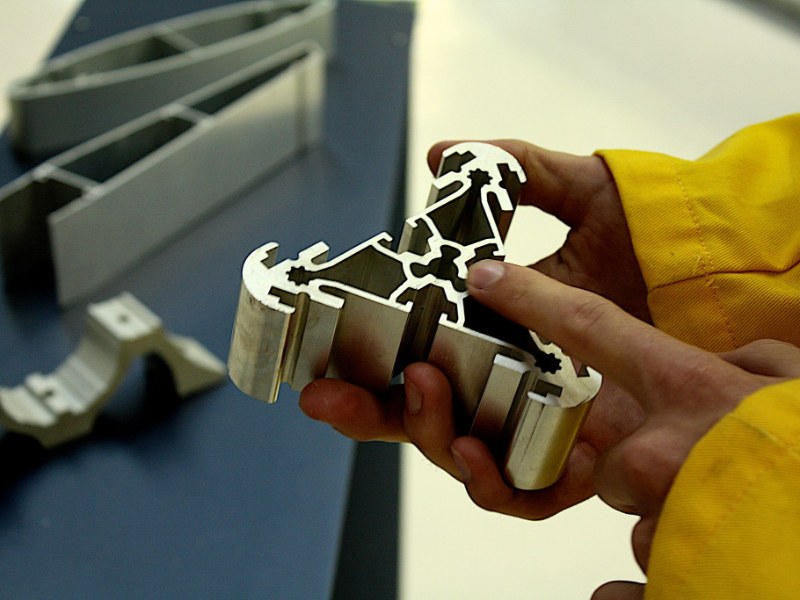
Alüminyum profil ölçü kontrolü nasıl yapılır?
- Öncelikle üretim sırasında profilden testereyle bir numune parça keseriz.
- Ardından kestiğimiz parçanın çapaklarını temizleriz.
- Daha sonra tarama cihazıyla profil yüzeyini tararız.
- Cihaz, ölçümü hafızasındaki teknik resimle kıyaslar.
- Ayrıca hassas terazide gramaj kontrolü yaparız.
- Böylece profildeki sapmaları ve kalınlıkları kolayca ölçeriz.
Alüminyum profil üretiminde kullanılan staker (stacker) nasıl çalışır?
Staker, alüminyum profil üretim hattının sonunda yer alan bir makinedir. Üretilen profilleri yığın halinde toplar.
Çalışma prensibi genellikle şöyledir: İşlem bittiğinde hattın sonundaki taşıyıcı sistem, profilleri staker’a aktarır. Staker bu sisteme entegredir; bu nedenle iletilen profilleri otomatik olarak tanır.
Makine, çift zincirli bir tahrik mekanizmasına sahiptir. Bu mekanizma, yığını kontrol etmek ve düzgün biçimde istiflemek için birkaç farklı hızda çalışabilir. Zincirler profilleri yanlarından taşır ve yukarı doğru hareket ettirir. Ardından yığın yükseldikçe mekanizma diğer yana kayar ve üstteki yığına yer açar.
Operatör, staker’ı genellikle dokunmatik bir ekran veya başka kontrol cihazlarıyla yönetir. Böylece çalışma hızını, istifleme sırasını ve diğer parametreleri ayarlar.
Sonuç olarak staker, profil üretiminde kullanılan otomatik bir cihazdır; profilleri yığın halinde toplar ve yüksek verimlilikle çalışır.
Alüminyum ile bakırın elektrik iletkenliğinin karşılaştırılması.
Elektrik iletiminde en çok tercih edilen malzeme bakırdır. Ancak alüminyumun avantajları, onun da bu alanda tercih edilmesinin önünü açar.
Alüminyumun iletkenliği bakıra göre %39 daha düşüktür. Buna karşılık alüminyum bakırdan %70 daha hafiftir ve ciddi ölçüde ucuzdur. Yani aynı elektrik direncine sahip bir alüminyum tel, bakır telden iki kat daha hafiftir.
Ekstrüzyon oranı nedir? Nasıl hesaplanır?
Baskıda kullandığımız billetin alanı ile elde ettiğimiz profilin kesit alanı arasındaki orandır. Başka bir ifadeyle:
Ekstrüzyon Oranı = Billet alanı / Profil alanı
Oran düşük olduğunda, şeklin en büyük metal kütlesini içeren bölümleri çok az mekanik işlem görür. Bu nedenle metalurjik yapı döküm (iri taneli) durumuna yaklaşır ve mekanik olarak zayıf kalır. Örneğin oranı 10’dan az olan şekillerde mekanik özellikleri garanti edemeyebiliriz.
Oran yüksek olduğunda ise durum tam tersidir. Çünkü metali kalıptaki daha küçük açıklıklardan geçirmek için daha fazla basınç gerekir ve aşırı sürtünme oluşur. Sert alaşımlarda kabul edilebilir oran normalde 35, yumuşak alaşımlarda ise 100 ile sınırlıdır. Dolayısıyla normal aralık sert alaşımlar için 10-35, yumuşak alaşımlar için 10-100’dür.
Ancak profilin gerçek şekli sonuçları etkileyebilir; bu yüzden bu sınırları mutlak kabul etmemelisiniz. Ayrıca oran yükseldikçe metal akışına karşı direnç artar ve parçayı basmak zorlaşır. Sert alaşımları basmak için maksimum basınca ihtiyaç duyarız.
Kalıp tavlama nedir? Hangi uygunsuzluklara neden olur?
Kalıp tavlama, baskıdan önce kalıpları ısıtma işlemidir. Kalıp sıcaklığı, çözeltiye alma değerinin 50-60 derece altında olmalıdır. Düşük kalıp sıcaklıkları ise şu uygunsuzluklara yol açar:
- Öncelikle kalıp tıkanmalarına neden olur.
- Kalıp soğuksa alüminyum akmaz. Buna rağmen baskıya devam ederseniz basınç yükselir ve sonuçta kalıp kırılır.
- Ayrıca dolu profillerde ölçü sapmaları oluşur.
- Üretim süresi uzadığı için verimsizlik doğar.
- Yüzey kalitesi düşer.
- Bununla birlikte yağ sıcaklığı artar ve ekipmanlar hasar görür; dolayısıyla yağ kaçakları oluşur.
- Son olarak baskı hızı düşer ve soğuma bozuklukları ortaya çıkar; bu nedenle termik işleminde istenen sertlikleri elde edemezsiniz.
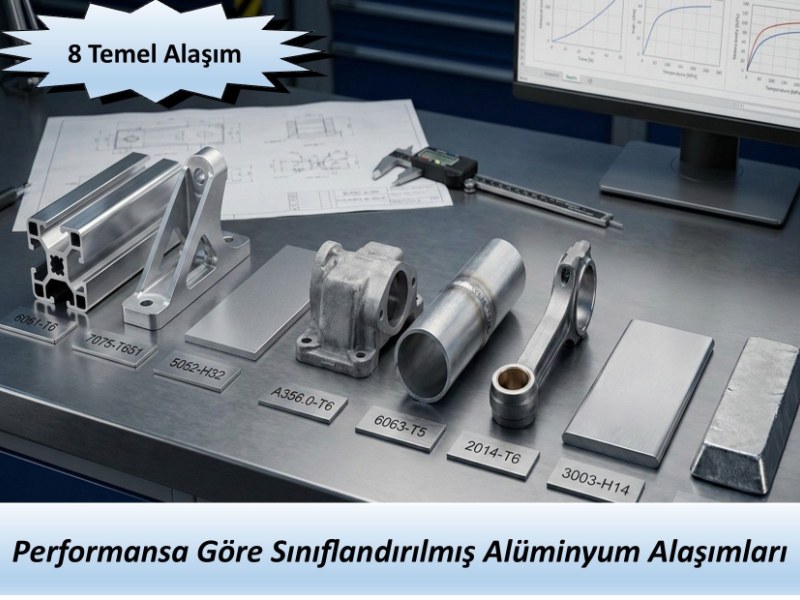
Alüminyum alaşımlarında ısıl işlem uygulamaları nasıl sınıflandırılır?
Alüminyum alaşımlarına farklı ısıl işlemler uygulayabiliriz. Uyguladığımız işlemi TX sembolleriyle alaşım numarasının yanına yazarız. Bu semboller şu anlama gelir:
O: Tavlanmış, F: Üretildiği gibi, H: Sertleştirilmiş, T: Isıl işlem görmüş.
- T1 : Sıcak şekillendirme sonrası soğutma ve tabii yaşlandırma.
- T2 : Sıcak şekillendirme sonrası soğutma, soğuk şekillendirme ve tabii yaşlandırma.
- T3 : Çözeltiye alma, soğuk şekillendirme ve tabii yaşlandırma.
- T4 : Çözeltiye alma ve tabii yaşlandırma.
- T5 : Sıcak şekillendirme sonrası soğutma ve suni yaşlandırma.
- T6 : Çözeltiye alma ve suni yaşlandırma.
- T7 : Çözeltiye alma ve aşırı yaşlandırma.
- T8 : Çözeltiye alma, soğuk şekillendirme ve suni yaşlandırma.
- T9 : Çözeltiye alma, suni yaşlandırma ve soğuk şekillendirme.
- T10 : Sıcak şekillendirme sonrası soğutma, soğuk şekillendirme ve suni yaşlandırma.
Kabarcık nedir? Başlıca sebepleri nelerdir?
Kabarcık, baskı sırasında oluşan hata türlerinin başında gelir. Ürün üzerinde hava boşlukları şeklinde görülen hataları bu adla tanımlarız. Başlıca nedenleri şunlardır:
- Hava alma sisteminin olmaması ya da yanlış basınçta hava alma işleminin yapılması.
- Parça billet kullanımı.
- Kovan sıcaklığının uygun olmaması.
- Billet sıcaklığının uygun olmaması.
- Kovan içerisinde biriken, oksit, yağ ve metal kalıntılarının temizlenememesi.
- Araiş miktarının ideal uzunlukta olmaması.
- Ekstrüzyon sonu ara iş kesme bıçağının, zımbanın, kovanın aşırı yağlanması.
- Sıcak kesme prosesinin düzgün kesim yapmaması.
- Kalıp, kovan ve zımba eksenlerinin uygun pozisyonda olmaması.
- Ara iş kesme bıçağının, kalıp portlarını boşaltarak hava boşlukları yaratması.
- Dummy block tasarımının hatalı olması.
- Kovan gömleğinin hasarlı olması.
- Hammadde içinde hava boşluğu olması.
- Uygun olmayan kalıp dizaynı.
Alüminyum profillerin üzerinde oluşan yüzey çizgi hatasının başlıca sebepleri nelerdir?
Baskı sonrasında profil yüzeylerinde görülen hatalardan biri de yüzey çizgileridir. Bu hatanın başlıca nedenleri şunlardır:
- Tel erozyon kesiminden kaynaklı kalıp yüzey bozuklukları.
- Kalıp ön havuzunda bulunan kesici takım izleri.
- Hatalı geçiş boyu.
- Uygun olmayan nitrasyon.
- Yüksek billet sıcaklıkları.
- Uygun olmayan baskı hızı.
- Kovan içi (çekirdek) yüzey bozuklukları.
- Homojen hammadde (billet) kullanılmaması.
- Çıkış sehpası kullanılan hatalı grafit malzeme.
- Uygun olmayan aktarma bantları.
- Uygun olmayan araiş (dipçik) mesafesi.
Nitrasyon nedir ve neden yapılır?
Presleme sonrasında kalıp yüzeyi aşınır. Bu aşınmalar ise profil yüzeylerinde pürüzlere yol açar. Nitrasyon (Tenifer) prosesi, yüzeyde bir bileşik tabaka oluşturur; böylece aşınma dayanımı artar, pürüzlülük azalır ve kalıpların bakım aralıkları uzar. İşlemi %3-5 siyanit ve %37 siyanat tuzlarıyla 570-580 °C’de yaparız.
Alüminyum ekstrüzyon işleminde billetin yüksek sıcaklığa ısıtılmasının fayda ve zararları nelerdir?
Faydası:
- Öncelikle baskı işlemini kolaylaştırır.
Ancak zararları da vardır:
- Yüzey görünümünü olumsuz etkiler.
- Ayrıca kalıbın çabuk aşınmasına neden olur.
- Sonuç olarak ürün yüzeyinde pürüzler ve çizgiler oluşur.
Alüminyum ekstrüzyon profil siparişi verirken hangi bilgilere ihtiyaç vardır?
Sipariş verirken öncelikle şu bilgileri hazırlamalısınız:
- Teknik resim var mı? (alaşım, gramaj, tolerans, görünen yüzey vb. bilgileri içermeli)
- Hangi uluslararası standartlara göre üretilecek?
- Sipariş boyu nedir?
- Nihai kullanım boyu nedir?
- Yıllık tahmini kullanım miktarı nedir?
- Yüzey bilgisi nedir? (pres, toz boya, eloksal, talaşlı imalat, askı izi vb.)
- Paketleme bilgisi nedir? (paketleme şekli, folyo vb.)
Ekstrüzyon işleminde kalıp tavlama neden yapılır?
Kalıplara tavlama uygulamamızın başlıca amaçları şunlardır:
- Öncelikle kalıbın erken hasar görme riskini azaltmak,
- Ayrıca metal akışının dengesiz olduğu üretim başlangıcındaki hurda miktarını azaltmak,
- Son olarak billetin yapışmasını önlemek.
Alüminyum ekstrüzyon işleminde ideal kalıp sıcaklığı ne olmalıdır?
Kalıpları baskıdan önce ısıtmanız gerekir. Kalıp sıcaklığı, çözeltiye alma sıcaklığının 50-60 °C altında olmalıdır. Düşük kalıp sıcaklıkları ise şu uygunsuzluklara yol açar:
- Öncelikle profil kalıbı tıkanır.
- Ayrıca pres basıncı yükselir ve kalıp kırılabilir.
- Profil ölçülerinde sapmalar oluşur.
- Bununla birlikte üretim süresi uzar ve imalat kaybı doğar.
- Yağ ısınır; dolayısıyla yağ kaçakları ortaya çıkar.
- Son olarak baskı hızı çok düşer; bu da soğuma bozukluğuna ve ardından termik işlemlerinde sorunlara neden olur.
Termik (yapay yaşlandırma) nedir?
Termik, alüminyum alaşımını belirli bir süre ve sıcaklıkta tutarak sertleştirme işlemidir. Ancak her alaşım yapay yaşlandırmaya aynı tepkiyi vermeyebilir.
İşlemin sağlıklı sonuç vermesi için önceki prosesleri uygun şartlarda yapmanız gerekir. Örneğin döküm işlemi uygun yapılmamışsa ya da baskı uygun sıcaklıklarda (kalıp sıcaklığı, billet sıcaklığı, çıkış sıcaklığı vb.) gerçekleşmemişse istenen sonucu elde edemezsiniz.
Alüminyum Doktoru, ekstrüzyon ile ilgili ihtiyaçlarınıza cevap verecek bilgi ve tecrübeye sahiptir.
İhtiyaçlarınızı ve hedeflerinizi anlamak bizim için önemlidir. Hedeflerinize ulaşmak için sizleri dinliyor ve farklı deneyimler oluşturmak için birlikte çalışıyoruz.
Ekstrüzyon ile ilgili sorunlarınızı bize yazabilirsiniz.
Diğer Hizmetlerimiz
İşletmeniz öne çıkaracak diğer faaliyetlerimizi görmek ister misiniz?
Güncel paylaşımlarımıza ulaşın
Sektör uzmanlarımızın, ekstrüzyon hakkında yazdıkları makaleleri okuyarak güncel kalın.