Alüminyum hakkında güncel paylaşımlar ve sık sorulan sorular
Bu sayfada alüminyum üretimiyle ilgili en çok merak edilen soruları ve yanıtlarını bulursunuz. Öncelikle aşağıdaki soru listesine göz atabilirsiniz. Ayrıca sayfanın sonunda LinkedIn üzerinde yayımladığımız güncel paylaşımlar yer alır. Böylece ekstrüzyon, eloksal, toz boya, mekanik işlemler, dökümhane ve paketleme konularındaki bilgilere tek yerden ulaşırsınız.
Sorularınız mı var?
Alüminyum tesislerinin nasıl çalıştığını anlamanıza yardımcı olacak sık sorulan soruların listesi.
Alaşımlar ve Dökümhane
Alüminyum alaşımlarında ısıl işlem sertleşmesi kaç kademede gerçekleştirilir?
Alüminyum alaşımını ısıl işlemle sertleştirmek için dört adım uygularız. Dökümhane sonrasındaki süreçte bu adımlar şu sırayı izler:
- Önce malzemeyi önceden belirlediğimiz sıcaklığa kadar ısıtırız.
- Ardından çözeltiye alma işlemini yaparız.
- Daha sonra malzemeye hızla su vererek sıcaklığı düşürürüz.
- Son olarak yaşlandırma, yani çökelme sertleşmesi adımını uygularız.
Alüminyum kokil döküm nedir?
- Kokil döküm, alüminyumu demir veya çelik alaşımlı kalıplara döktüğümüz bir yöntemdir.
- Kalıp, en az bir alt ve bir üst parça olmak üzere iki parçadan oluşur.
- Ancak bu yöntemle demir ve çelik alaşımlı malzemeleri dökemeyiz.
- Alüminyum ise 660 °C’de ergidiği için kalıpla etkileşime girmez. Bu nedenle dökümhane uygulamalarında kokil kalıba en çok alüminyum dökeriz.
- Ayrıca malzeme kalıp içinde hızla donar; böylece kısa sürede çok sayıda parça üretiriz.
- Dökümden önce kalıbı ısıtarak belirli bir sıcaklığa çıkarırız. Ardından kalıbı boyarız ve döküme hazır hale getiririz.
Alüminyum alaşımları neden tercih edilir?
- Öncelikle hafiftir: özgül ağırlığı 2,7 gr/cm3’tür ve demirin (7,9 gr/cm3) ya da bakırın (8,9 gr/cm3) yaklaşık üçte biri kadardır.
- Havayla temas eden yüzeyde ince bir oksit filmi oluşur; böylece metal korozyona karşı kendini korur. Ayrıca anodizasyon (eloksal) bu direnci çok daha etkili hale getirir.
- Kolayca şekil aldığı için folyo, çubuk, boru ve kablo gibi pek çok formda üretime elverişlidir.
- Zehirsiz ve kokusuzdur. Bununla birlikte yüzeyi pürüzsüzdür, kolayca yıkanır ve mikrop barındırmadığı için hijyeniktir.
- Düşük sıcaklıklarda çelik gibi malzemeler kırılganlaşır; ancak alüminyum güçlü yapısını korur.
- Kimyasal veya elektrokimyasal yüzey işlemlerini ve boyamayı kolayca kabul eder.
- Elektrik iletkenliği bakırın %60’ı kadardır.
- Isı iletkenliği ise çeliğin üç katıdır.
- Geri dönüşümü kolaydır. Üstelik ergime sıcaklığı düşük olduğu için dökümhane ortamında bu işlem ekonomiktir.
- Son olarak manyetik değildir.
T5 ve T6 temper arasındaki fark nedir?
- T5: Profil presten çıkarken hava veya su ile soğutulur, ardından fırında yapay yaşlandırılır.
- T6: Profil çözeltiye alma sıcaklığından hızla soğutulur (su verme) ve sonra yapay yaşlandırılır. Bu nedenle genellikle daha yüksek dayanım sağlar.
- T5 çoğu mimari profil için yeterlidir; T6 ise taşıyıcı ve yük altında çalışan parçalarda tercih edilir.
- Ayrıca temper seçimi, bükme ve talaşlı işlem gibi sonraki adımları da etkiler.
Alüminyum geri dönüşümü neden önemlidir?
- Alüminyum, özelliklerini kaybetmeden defalarca ergitilebilir.
- Hurdadan üretim, cevherden üretime göre çok daha az enerji ister; bu nedenle hem maliyeti hem de karbon ayak izini düşürür.
- Ancak hurdanın alaşım grubuna göre ayrılması şarttır. Çünkü fazla demir, bakır veya çinko ergiyikten kolayca uzaklaştırılamaz.
- Ayrıca boyalı ve yağlı hurda, ergitmeden önce hazırlanmalıdır; aksi halde cüruf kaybı artar.
6063 ile 6082 alaşımı arasındaki fark nedir?
- 6063, yüksek yüzey kalitesi ve kolay preslenebilirlik sunar; bu nedenle mimari profillerin temel alaşımıdır.
- 6082 daha fazla silisyum ve manganez içerir; belirgin biçimde daha yüksek dayanım sağlar.
- Buna karşılık 6082 daha zor preslenir ve karmaşık, ince cidarlı kesitlere daha az uygundur.
- Eloksal görünümü açısından 6063 daha homojen sonuç verir.
- Kısacası görünüm öncelikliyse 6063, yük taşıma öncelikliyse 6082 tercih edilir.
Alüminyum dökümde gaz giderme (degassing) nedir? Neden yapılır?
- Sıvı alüminyum, nemden kaynaklanan hidrojeni çözer.
- Katılaşma sırasında bu gaz serbest kalır ve biyet içinde gözenek oluşturur.
- Gaz giderme işleminde ergiyiğe dönen bir rotor yardımıyla inert gaz verilir; kabarcıklar hidrojeni yüzeye taşır.
- Böylece profilde kabarcık ve yüzey hatası riski azalır.
- Ayrıca işlem, oksit kalıntılarının yüzeye çıkmasına da yardımcı olur.
Alüminyum ergitmede cüruf nedir? Nasıl azaltılır?
- Cüruf, ergitme sırasında metal yüzeyinde oluşan oksit ve metal karışımıdır.
- İnce talaş, boyalı ve yağlı hurda cüruf miktarını artırır.
- Bu nedenle hurda temiz, kuru ve mümkünse preslenmiş olarak şarj edilmelidir.
- Ayrıca fırın sıcaklığı gereğinden yüksek tutulmamalı ve ergiyik gereksiz yere karıştırılmamalıdır.
- Cüruf hâlâ metal içerir; preslenerek veya uzman firmalarca geri kazanılabilir.
Döküm şarjı hazırlanırken alaşım karışımı nasıl planlanır?
- Önce hedef alaşımın kimyasal bileşim aralıkları ve kullanılacak girdilerin analizleri belirlenir.
- Primer metal, uygun hurda ve alaşım elementleri birlikte değerlendirilerek şarj hesabı yapılır.
- Ergitme sonrasında alınan temsilî numunenin analizine göre düzeltme yapılır; yalnızca teorik karışım hesabıyla karar verilmez.
Alüminyum ergiyiğinde seramik filtrenin görevi nedir?
- Seramik filtre, sıvı metaldeki oksit ve diğer katı kapanımların bir bölümünü tutmaya yardımcı olur.
- Filtre seçimi; metal debisi, alaşım, kirlilik yükü ve döküm düzenine göre yapılır.
- Filtrasyon, doğru ergitme ve gaz giderme uygulamalarının yerine geçmez; bu işlemleri tamamlar.
Dökümde oksit kapanımları ürün kalitesini nasıl etkiler?
- Ergiyik yüzeyindeki oksitlerin sıvı metal içine sürüklenmesi iç kusurların oluşmasına yol açabilir.
- Bu kusurlar mekanik performansı, işlenebilirliği ve son ürün yüzey kalitesini olumsuz etkileyebilir.
- Metal aktarımındaki türbülansın azaltılması, temiz şarj ve uygun filtrasyon birlikte değerlendirilmelidir.
Spektrometre analizi için numune nasıl hazırlanmalıdır?
- Numune, ergiyiği temsil eden bir noktadan ve uygun numune alma yöntemiyle alınmalıdır.
- Analiz yüzeyi temiz, düzgün ve cihazın yöntemine uygun hazırlanmış olmalıdır.
- Cihazın kalibrasyonu ve referans numune kontrolleri izlenmeli; şüpheli sonuçlar tekrar ölçülmelidir.
Düşük basınç testi döküm kalitesini değerlendirmede ne işe yarar?
- Düşük basınç altında katılaştırılan numune, ergiyiğin gaz ve porozite eğilimi hakkında karşılaştırmalı bilgi sağlar.
- Sonuç; numune sıcaklığı, uygulanan vakum ve test yönteminden etkilenir.
- Tek başına kesin hidrojen ölçümü veya tüm döküm kusurlarının göstergesi olarak kullanılmamalıdır.
Alüminyum alaşımlarda kullanılan Fe’nin yüzey parlaklığına etkisi nasıldır?
Demir (Fe) miktarı %0,20 veya daha düşük olan 6XXX serisi alaşımlarda, profili polisajladığımızda parlak bir yüzey elde ederiz. Ancak Fe miktarı bu değeri aştığında profilin rengi grileşir ve parlaklık donuklaşır. Mat yüzey elde etmek için ise Fe miktarı en az %0,18 olmalıdır. Ayrıca Fe miktarı yükseldikçe mat yüzeyi daha rahat ve daha çekici biçimde elde ederiz. Bununla birlikte Fe miktarı %0,30’u geçerse eloksal sonrasında yüzey donuk görünür ve ekstrüzyon prosesi de zorlaşır. Bu nedenle dökümhane aşamasında Fe oranını dikkatle kontrol etmek gerekir.
Alüminyum alaşımları kimyasal yapısına göre nasıl sınıflandırılır?
Üreticiler, alüminyuma farklı özellikler kazandırmak için çeşitli metaller ekler. Dökümhane, alaşımları eklenen bu metallere göre sınıflandırır. Bu nedenle her alaşımı dört rakamlı bir kod tanımlar. Örneğin ilk rakam, alüminyuma eklenen esas metali gösterir.
- 1XXX : Alaşımsız alüminyum
- 2XXX : Bakırlı alüminyum alaşımı
- 3XXX : Manganezli alüminyum alaşımı
- 4XXX : Silisyumlu alüminyum alaşımı
- 5XXX : Magnezyumlu alüminyum alaşımı
- 6XXX : Silisyum ve magnezyumlu alüminyum alaşımı
- 7XXX : Çinkolu alüminyum alaşımı
- 8XXX : Demir ve silisyumlu alüminyum alaşımı
- 9XXX : Yeni bulunan alaşımlar
En yaygın alüminyum alaşımları hangileridir?
- 6060 / 6063: Yüzey kalitesi yüksektir; eloksal ve toz boyaya çok uygundur. Kapı, pencere ve cephe sistemlerinin standart alaşımıdır.
- 6061 ve 6082: Daha yüksek mekanik dayanım sunar. Makine, taşıyıcı konstrüksiyon ve endüstriyel uygulamalarda tercih edilir.
- 6005A: Dayanım ile preslenebilirlik arasında denge kurar; otomasyon ve sistem profillerinde yaygındır.
- 7075: Çok yüksek dayanımlıdır; havacılık ve savunma gibi teknik projelerde kullanılır.
- 5083: Deniz suyuna karşı dirençlidir; denizcilik ve kaynaklı imalatlarda öne çıkar.
- Sonuç olarak doğru alaşım; yüke, ortama ve istenen yüzey kalitesine göre seçilir.
Homojenizasyon nedir? Neden yapılır?
- Homojenizasyon, dökülen biyetin fırında yüksek sıcaklıkta belirli bir süre tutulması ve ardından kontrollü soğutulmasıdır.
- Dökümden kalan bileşim farklarını giderir ve iç yapıyı düzenler.
- Böylece biyet preste daha kolay akar; daha yüksek pres hızına ve daha iyi yüzey kalitesine izin verir.
- Homojenize edilmemiş veya hatalı soğutulmuş biyet ise yırtılma, çizgi ve eloksal sonrası bantlanma riskini artırır.
Biyet kalitesini hangi faktörler belirler?
- Kimyasal bileşim: Alaşım elementleri standart sınırları içinde olmalıdır.
- Metal temizliği: Gaz giderme ve filtrasyon, hidrojeni ve oksit kalıntılarını azaltır.
- Tane yapısı: Tane inceltici ilavesi ince ve homojen bir yapı sağlar.
- Döküm koşulları: Döküm hızı, su debisi ve metal sıcaklığı sabit tutulmalıdır.
- Homojenizasyon ve soğutma: Biyetin preslenebilirliğini ve profilin yüzey kalitesini doğrudan belirler.
Alüminyum alaşımlarında magnezyum ve silisyumun görevi nedir?
- 6000 serisi alaşımlarda magnezyum ve silisyum birlikte sertleştirici bir faz oluşturur.
- Bu faz, yaşlandırma sırasında yapıya ince parçacıklar halinde çökelir ve dayanımı artırır.
- Oranlar arttıkça dayanım yükselir, ancak preslenebilirlik ve pres hızı düşer.
- Ayrıca dengesiz oranlar yüzey kalitesini ve eloksal görünümünü olumsuz etkileyebilir.
- Bu nedenle bileşim, her dökümde spektrometre ile kontrol edilir.
Alüminyum dökümde tane inceltme nedir?
- Tane inceltme, döküm öncesinde ergiyiğe tane inceltici tel veya çubuk eklenmesidir.
- İlave, katılaşma sırasında çok sayıda çekirdek oluşturur ve ince, homojen bir tane yapısı sağlar.
- İnce taneli biyet dökümde daha az çatlar ve preste daha düzgün akar.
- Ayrıca eloksal sonrası yüzey görünümü daha homojen olur.
- Ancak ilave miktarı kontrollü olmalıdır; fazlası maliyeti artırır ve kalıntı bırakabilir.
Birincil ve ikincil alüminyum arasındaki fark nedir?
- Birincil alüminyum, boksit cevherinden elde edilen alüminanın elektrolizi ile üretilir.
- İkincil alüminyum ise hurdanın yeniden ergitilmesiyle elde edilir.
- İkincil üretim çok daha az enerji tüketir; bu nedenle karbon ayak izi düşüktür.
- Buna karşılık hurdadaki demir ve bakır gibi elementler bileşim kontrolünü zorlaştırır.
- Doğru ayırma ve metal temizliği ile ikincil metal, birincil metalle aynı profil kalitesini verebilir.
Metal verimi ile hurda oranı arasındaki fark nedir?
- Metal verimi, tanımlanan bir süreçte kullanılabilir metal çıktısının metal girdisine oranını gösterir.
- Hurda oranı ise üretimde uygunsuz veya yeniden işlenecek ürün miktarını izler.
- İki gösterge aynı değildir; cüruf, kesim artığı ve iç geri dönüşlerin hesap sınırları açıkça tanımlanmalıdır.
İç üretim hurdası neden alaşımına göre ayrılmalıdır?
- Farklı alaşımların karıştırılması, hedef kimyasal bileşimin korunmasını zorlaştırır.
- Yağlı, boyalı veya yabancı metalle kirlenmiş girdiler ayrıca değerlendirilmelidir.
- Alaşım ve parti bilgisiyle ayrıştırılmış geri dönüşler, şarj hesabını ve izlenebilirliği iyileştirir.
Biyetlerde makroyapı incelemesi hangi bilgileri verir?
- Uygun hazırlanmış kesitler tane yapısı, segregasyon ve bazı döküm süreksizlikleri hakkında bilgi verir.
- Kesit yeri ve inceleme yöntemi ürünün kullanım amacına göre belirlenir.
- Sonuçlar kimyasal analiz ve diğer kalite kontrolleriyle birlikte yorumlanmalıdır.
Biyet uç kesim miktarı neye göre belirlenir?
- Başlangıç ve bitiş bölgelerinde dökümün kararlı bölümünden farklı yapı veya yüzey özellikleri oluşabilir.
- Kesim miktarı döküm yöntemi, biyet çapı ve kalite incelemeleriyle doğrulanmalıdır.
- Gereğinden az kesim kusur riskini, gereğinden fazla kesim ise metal kaybını artırabilir.
Döküm partisinin serbest bırakılması için hangi kayıtlar gerekir?
- Alaşım analizi, döküm parametreleri, biyet kimliği ve yapılan kalite kontrolleri birlikte değerlendirilir.
- Kabul kriterleri ürün şartnamesinde ve tesisin kalite planında önceden tanımlanmalıdır.
- Uygunsuz parti, onaylı bir değerlendirme yapılmadan uygun ürünlerle karıştırılmamalıdır.
Ekstrüzyon ve Isıl İşlem
Ekstrüzyon preslerde ölü zaman nedir? Nasıl hesaplanır?
Pres verimliliğini belirleyen en önemli etkenlerden biri ölü zamandır. Ölü zaman, baskı sırasında billetin profile dönüştüğü süre dışında kalan zamandır. Başka bir ifadeyle yardımcı hareketler sırasında geçen süredir.
Ölçüme, bir önceki baskı bittiğinde, yani basınç sıfıra düştüğünde başlarız. Ardından sonraki billet kovana yüklenir, hava alma işlemini tamamlar ve maksimum basınca ulaşır; bu anda ölçümü sonlandırırız. Sonuç olarak okuduğumuz değer presin ölü zamanıdır.
Ekstrüzyon hızı nedir? Nasıl hesaplanır?
Literatürde net bir tanımı yoktur; ancak hammaddeyi birim zamanda profile çevirme hızını ifade eder. Genel olarak dört farklı yöntemle hesaplarız:
- Öncelikle birim zamandaki zımba hızını (mm/sn) ölçebiliriz.
- Ayrıca birim zamandaki profil hızını (m/dk) ölçebiliriz.
- Bununla birlikte birim zamanda elde ettiğimiz net üretim miktarına (kg/h) bakabiliriz.
- Son olarak birim zamanda tükettiğimiz brüt hammadde miktarını (kg/h) ölçebiliriz.
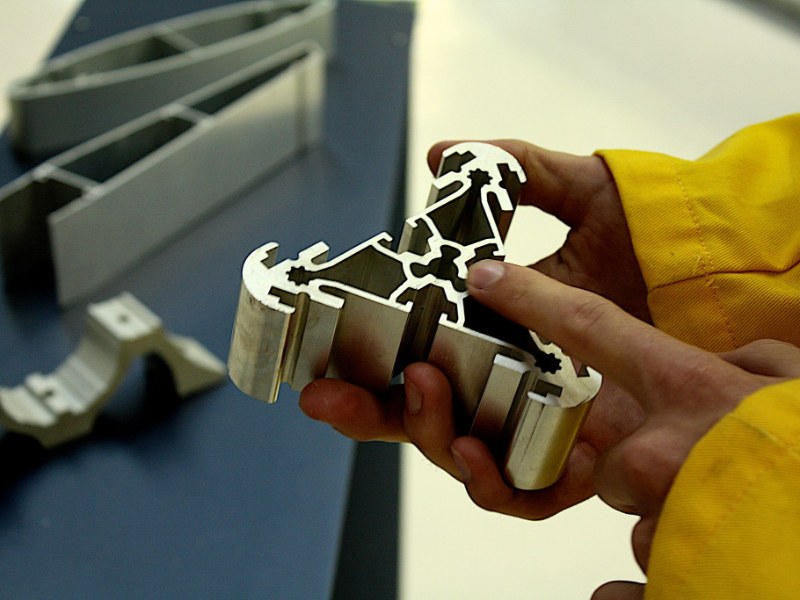
Ekstrüzyon kalıbı nedir? Neye göre sınıflandırılır?
Kalıp, baskı sırasında istenen kesitte ürünü elde etmemizi sağlayan ekipmandır. Başlıca iki çeşidi vardır:
- Düz (solid) kalıplar.
- Köprülü kalıplar.
Ekstrüzyon nedir? Kaç çeşit ekstrüzyon metodu vardır?
Bu yöntemde, istenen şekle göre üretilmiş kalıba konan metali yüksek basma kuvvetiyle akmaya zorlar ve böylece ona şekil veririz. Örneğin diş macununu tüpünden sıkmaya benzetebiliriz. Temel olarak iki farklı yöntem vardır:
- Direkt ekstrüzyon
- İndirekt ekstrüzyon
Kalıp ön ısıtma işlemi yapılmasının amaçları nelerdir?
Baskıdan önce kalıpları ön ısıtmaya alırız. Bu işlemin başlıca amaçları şunlardır:
- Öncelikle kalıp ömrünü uzatır.
- Ayrıca akış dengesini sağlar ve hurda miktarını azaltır.
- Son olarak billetin kalıp yüzeylerine yapışmasını önler.
Alüminyum profillerin üzerinde oluşan yüzey çizgi hatasının başlıca sebepleri nelerdir?
Baskı sonrasında profil yüzeylerinde görülen hatalardan biri de yüzey çizgileridir. Bu hatanın başlıca nedenleri şunlardır:
- Tel erozyon kesiminden kaynaklı kalıp yüzey bozuklukları.
- Kalıp ön havuzunda bulunan kesici takım izleri.
- Hatalı geçiş boyu.
- Uygun olmayan nitrasyon.
- Yüksek billet sıcaklıkları.
- Uygun olmayan baskı hızı.
- Kovan içi (çekirdek) yüzey bozuklukları.
- Homojen hammadde (billet) kullanılmaması.
- Çıkış sehpası kullanılan hatalı grafit malzeme.
- Uygun olmayan aktarma bantları.
- Uygun olmayan araiş (dipçik) mesafesi.
Alüminyum ekstrüzyon işleminde, billetlerin ısıtılma sıcaklığı hangi parametrelere göre belirlenir?
Billet ısıtma sıcaklığını tek bir etkene göre belirlemeyiz. Başlıca parametreler şunlardır:
- Öncelikle üretilecek profilin kesit şekli,
- Ekstrüzyon oranı,
- Ayrıca kalıbın cinsi,
- Baskı için gereken kuvvet (presin gücü),
- Bununla birlikte üründe istenen mekanik özellikler,
- Son olarak üründe istenen yüzey kalitesi.
Alüminyum ekstrüzyon işlem adımları nelerdir?
- Öncelikle alüminyum billetleri 400-500 °C’ye kadar ısıtırız.
- Billet istenen sıcaklığa ulaşınca üzerine ince bir film halinde yağlama maddesi uygularız. Böylece ısı nedeniyle kalıp ile malzemenin birbirine yapışmasını önleriz.
- Ardından billeti taşıyıcıya aktarırız.
- Daha sonra pres billeti iter.
- Kalıptan daha büyük olan billet, taşıyıcı duvarlarla tam temas halindeyken karşıdaki kalıba doğru ezilir. Bu sırada sıvı azot, kalıbı soğutmak için kalıbın etrafından akar. Ancak bazı durumlarda sıvı azot yerine azot gazı kullanırız.
- Basınç sonucunda alüminyum, kalıbın boşluğundan sıkılarak çıkmaya başlar.
- İşlem sırasında sıcaklığı anlık olarak ölçer ve kaydederiz, çünkü sıcaklığı bilmek maksimum baskı hızlarını korumamızı sağlar.
- Çıkan profili, soğutma uzunluğu boyunca bir dizi fanla soğuturuz.
- Ayrıca billetin oksitli kısmını atarız.
- Profil istenen uzunluğa ulaştığında onu testereyle keseriz.
- Ardından metali soğutma masasına aktarırız.
- Profil tabla boyunca ilerleyip soğuduktan sonra sertleştirme ve hizalama işlemlerine girer.
- Son olarak profili testereye aktarır ve belirli uzunluklarda keseriz.
Alüminyum profil ölçü kontrolü nasıl yapılır?
- Öncelikle üretim sırasında profilden testereyle bir numune parça keseriz.
- Ardından kestiğimiz parçanın çapaklarını temizleriz.
- Daha sonra tarama cihazıyla profil yüzeyini tararız.
- Cihaz, ölçümü hafızasındaki teknik resimle kıyaslar.
- Ayrıca hassas terazide gramaj kontrolü yaparız.
- Böylece profildeki sapmaları ve kalınlıkları kolayca ölçeriz.
Alüminyum profil üretiminde ideal soğutma hızı nasıl belirlenir?
- Ekstrüzyon sonrası soğutma, profilin çekme dayanımı, akma sınırı ve sertliği gibi mekanik özelliklerini doğrudan etkiler.
- Profil yeterince hızlı soğutulmazsa magnezyum ve silisyum gibi alaşım elementleri istenmeyen fazlar oluşturur; dayanım düşer.
- Aşırı hızlı soğutma ise özellikle kalın kesitlerde iç gerilmeye ve çarpılmaya yol açar.
- Alaşım tipi: 6xxx serisi alaşımlar hızlı hava veya su ile soğutulur; 7xxx serisi için kontrollü su soğutması uygulanır.
- Kesit kalınlığı: İnce kesitler (örneğin 3 mm altı) hızlı soğutulabilir; kalın kesitlerde (10 mm üzeri) iç–dış sıcaklık farkını azaltmak için hız düşürülür.
- Kullanım alanı: Yüksek dayanım gereken yapısal parçalarda su, düşük iç gerilme istenen mimari profillerde kademeli hava tercih edilir.
- 6xxx alaşımları için önerilen hızlar: Su ile yaklaşık 100–300 °C/dakika (T6 için ideal); hava ile yaklaşık 10–50 °C/dakika (T5 için yeterli, ancak dayanım daha düşüktür).
- Sonuç olarak ideal hız; alaşım kimyasına, profil geometrisine ve ürün gereksinimlerine göre optimize edilmelidir. Laboratuvar testleri ve simülasyon hata payını azaltır.
Yaşlandırma (termik) fırını nedir? Nasıl çalışır?
- Yaşlandırma fırını, profile son sertliğini kazandıran ısıl işlem fırınıdır.
- Profiller sepetler içinde fırına yüklenir ve belirli bir sıcaklıkta belirli bir süre tutulur.
- Bu sürede alaşım elementleri yapıda ince parçacıklar halinde çökelir ve dayanım artar.
- Sepetlerin sıkışık dizilmesi hava dolaşımını engeller; ortadaki profiller geç ısınır.
- Bu nedenle fırın içi sıcaklık dağılımı düzenli olarak ölçülmeli ve her sepette sertlik kontrolü yapılmalıdır.
Pres çıkış sıcaklığı neden ölçülür?
- Çıkış sıcaklığı, profilin yüzey kalitesini ve mekanik özelliklerini birlikte gösteren en önemli değerlerden biridir.
- Sıcaklık düşükse alaşım elementleri çözeltiye geçmez ve hedef sertliğe ulaşılamaz.
- Sıcaklık yüksekse yüzeyde yırtılma ve pürüz oluşur.
- Pres hızı arttıkça sürtünme nedeniyle çıkış sıcaklığı da yükselir.
- Bu nedenle operatör sıcaklığı sürekli izler ve hızı buna göre ayarlar.
Ekstrüzyon kalıbında bearing bölgesi ne işe yarar?
- Bearing, metalin kalıptan çıktığı çalışma yüzeyidir ve metal akışının dengelenmesine katkı sağlar.
- Uzunluğu ve geometrisi profil kesitine, alaşıma ve akış koşullarına bağlıdır.
- Dengesiz akışta yalnızca pres hızını değiştirmek yerine kalıp tasarımı ve aşınması da incelenmelidir.
Köprülü kalıplarda oluşan kaynak dikişi nasıl değerlendirilir?
- Köprülü kalıplarda ayrılan metal akışları kaynak odasında yeniden birleşir.
- Birleşme kalitesi; kalıp tasarımı, sıcaklık, basınç ve proses kararlılığından etkilenir.
- Kabul, ürünün kullanımına uygun muayene ve deneylerle doğrulanmalı; yalnızca dış görünüşe göre verilmemelidir.
Profilde burulma oluşmasının başlıca nedenleri nelerdir?
- Kesit içindeki dengesiz metal akışı, asimetrik soğutma ve hat üzerindeki yönlendirme koşulları burulmaya katkıda bulunabilir.
- Kalıp durumu, çekici ayarları ve profilin desteklenmesi birlikte kontrol edilmelidir.
- Germe işlemiyle düzeltme yapılacaksa ürün toleransları ve deformasyon sınırları dikkate alınmalıdır.
Kalıp esnemesi profil ölçülerini nasıl etkiler?
- Ekstrüzyon basıncı altında kalıp ve destek elemanlarında elastik şekil değişimi oluşabilir.
- Bu değişim özellikle ince cidarlı ve karmaşık kesitlerde ölçü sapmalarına katkı sağlayabilir.
- Kalıp tasarımı, destek takımı, sıcaklık ve çalışma koşulları birlikte değerlendirilmelidir.
Ekstrüzyonda çekicinin görevi nedir?
- Çekici, çıkan profilin hat üzerinde kontrollü ilerlemesine ve düzgün yönlendirilmesine yardımcı olur.
- Çekme kuvveti ve hız uyumu profil kesitine ve hat koşullarına göre ayarlanır.
- Aşırı çekme veya hız uyumsuzluğu şekil bozukluğu ve yüzey hasarı oluşturabilir.
Ekstrüzyon oranı nedir? Nasıl hesaplanır?
Baskıda kullandığımız billetin alanı ile elde ettiğimiz profilin kesit alanı arasındaki orandır. Başka bir ifadeyle:
Ekstrüzyon Oranı = Billet alanı / Profil alanı
Oran düşük olduğunda, şeklin en büyük metal kütlesini içeren bölümleri çok az mekanik işlem görür. Bu nedenle metalurjik yapı döküm (iri taneli) durumuna yaklaşır ve mekanik olarak zayıf kalır. Örneğin oranı 10’dan az olan şekillerde mekanik özellikleri garanti edemeyebiliriz.
Oran yüksek olduğunda ise durum tam tersidir. Çünkü metali kalıptaki daha küçük açıklıklardan geçirmek için daha fazla basınç gerekir ve aşırı sürtünme oluşur. Sert alaşımlarda kabul edilebilir oran normalde 35, yumuşak alaşımlarda ise 100 ile sınırlıdır. Dolayısıyla normal aralık sert alaşımlar için 10-35, yumuşak alaşımlar için 10-100’dür.
Ancak profilin gerçek şekli sonuçları etkileyebilir; bu yüzden bu sınırları mutlak kabul etmemelisiniz. Ayrıca oran yükseldikçe metal akışına karşı direnç artar ve parçayı basmak zorlaşır. Sert alaşımları basmak için maksimum basınca ihtiyaç duyarız.
Kalıp tavlama nedir? Hangi uygunsuzluklara neden olur?
Kalıp tavlama, baskıdan önce kalıpları ısıtma işlemidir. Kalıp sıcaklığı, çözeltiye alma değerinin 50-60 derece altında olmalıdır. Düşük kalıp sıcaklıkları ise şu uygunsuzluklara yol açar:
- Öncelikle kalıp tıkanmalarına neden olur.
- Kalıp soğuksa alüminyum akmaz. Buna rağmen baskıya devam ederseniz basınç yükselir ve sonuçta kalıp kırılır.
- Ayrıca dolu profillerde ölçü sapmaları oluşur.
- Üretim süresi uzadığı için verimsizlik doğar.
- Yüzey kalitesi düşer.
- Bununla birlikte yağ sıcaklığı artar ve ekipmanlar hasar görür; dolayısıyla yağ kaçakları oluşur.
- Son olarak baskı hızı düşer ve soğuma bozuklukları ortaya çıkar; bu nedenle termik işleminde istenen sertlikleri elde edemezsiniz.
Alüminyum alaşımlarında ısıl işlem uygulamaları nasıl sınıflandırılır?
Alüminyum alaşımlarına farklı ısıl işlemler uygulayabiliriz. Uyguladığımız işlemi TX sembolleriyle alaşım numarasının yanına yazarız. Bu semboller şu anlama gelir:
O: Tavlanmış, F: Üretildiği gibi, H: Sertleştirilmiş, T: Isıl işlem görmüş.
- T1 : Sıcak şekillendirme sonrası soğutma ve tabii yaşlandırma.
- T2 : Sıcak şekillendirme sonrası soğutma, soğuk şekillendirme ve tabii yaşlandırma.
- T3 : Çözeltiye alma, soğuk şekillendirme ve tabii yaşlandırma.
- T4 : Çözeltiye alma ve tabii yaşlandırma.
- T5 : Sıcak şekillendirme sonrası soğutma ve suni yaşlandırma.
- T6 : Çözeltiye alma ve suni yaşlandırma.
- T7 : Çözeltiye alma ve aşırı yaşlandırma.
- T8 : Çözeltiye alma, soğuk şekillendirme ve suni yaşlandırma.
- T9 : Çözeltiye alma, suni yaşlandırma ve soğuk şekillendirme.
- T10 : Sıcak şekillendirme sonrası soğutma, soğuk şekillendirme ve suni yaşlandırma.
Kabarcık nedir? Başlıca sebepleri nelerdir?
Kabarcık, baskı sırasında oluşan hata türlerinin başında gelir. Ürün üzerinde hava boşlukları şeklinde görülen hataları bu adla tanımlarız. Başlıca nedenleri şunlardır:
- Hava alma sisteminin olmaması ya da yanlış basınçta hava alma işleminin yapılması.
- Parça billet kullanımı.
- Kovan sıcaklığının uygun olmaması.
- Billet sıcaklığının uygun olmaması.
- Kovan içerisinde biriken, oksit, yağ ve metal kalıntılarının temizlenememesi.
- Araiş miktarının ideal uzunlukta olmaması.
- Ekstrüzyon sonu ara iş kesme bıçağının, zımbanın, kovanın aşırı yağlanması.
- Sıcak kesme prosesinin düzgün kesim yapmaması.
- Kalıp, kovan ve zımba eksenlerinin uygun pozisyonda olmaması.
- Ara iş kesme bıçağının, kalıp portlarını boşaltarak hava boşlukları yaratması.
- Dummy block tasarımının hatalı olması.
- Kovan gömleğinin hasarlı olması.
- Hammadde içinde hava boşluğu olması.
- Uygun olmayan kalıp dizaynı.
Nitrasyon nedir ve neden yapılır?
Presleme sonrasında kalıp yüzeyi aşınır. Bu aşınmalar ise profil yüzeylerinde pürüzlere yol açar. Nitrasyon (Tenifer) prosesi, yüzeyde bir bileşik tabaka oluşturur; böylece aşınma dayanımı artar, pürüzlülük azalır ve kalıpların bakım aralıkları uzar. İşlemi %3-5 siyanit ve %37 siyanat tuzlarıyla 570-580 °C’de yaparız.
Alüminyum ekstrüzyon işleminde billetin yüksek sıcaklığa ısıtılmasının fayda ve zararları nelerdir?
Faydası:
- Öncelikle baskı işlemini kolaylaştırır.
Ancak zararları da vardır:
- Yüzey görünümünü olumsuz etkiler.
- Ayrıca kalıbın çabuk aşınmasına neden olur.
- Sonuç olarak ürün yüzeyinde pürüzler ve çizgiler oluşur.
Alüminyum ekstrüzyon işleminde billetin düşük sıcaklığa ısıtılmasının fayda ve zararları nelerdir?
Faydaları:
- Öncelikle yüzey kalitesinin iyi olmasını sağlar.
- Ayrıca mekanik değerleri iyileştirir.
Ancak zararları da vardır:
- Baskı işlemini zorlaştırır.
- Bu nedenle pres basıncı yükselir ve hidrolik yağı ısınır.
- Sonuç olarak kalıp daha büyük basınç altında kalır ve zarar görebilir.
Alüminyum ekstrüzyon profil siparişi verirken hangi bilgilere ihtiyaç vardır?
Sipariş verirken öncelikle şu bilgileri hazırlamalısınız:
- Teknik resim var mı? (alaşım, gramaj, tolerans, görünen yüzey vb. bilgileri içermeli)
- Hangi uluslararası standartlara göre üretilecek?
- Sipariş boyu nedir?
- Nihai kullanım boyu nedir?
- Yıllık tahmini kullanım miktarı nedir?
- Yüzey bilgisi nedir? (pres, toz boya, eloksal, talaşlı imalat, askı izi vb.)
- Paketleme bilgisi nedir? (paketleme şekli, folyo vb.)
Ekstrüzyon işleminde kalıp tavlama neden yapılır?
Kalıplara tavlama uygulamamızın başlıca amaçları şunlardır:
- Öncelikle kalıbın erken hasar görme riskini azaltmak,
- Ayrıca metal akışının dengesiz olduğu üretim başlangıcındaki hurda miktarını azaltmak,
- Son olarak billetin yapışmasını önlemek.
Alüminyum profilde germe işlemi neden yapılır?
- Presten çıkan profil soğurken bir miktar eğrilir ve döner.
- Germe makinesi profili iki ucundan tutar ve kontrollü biçimde uzatır.
- Böylece profil doğrulur ve iç gerilmeler azalır.
- Ancak fazla germe kesiti inceltir ve ölçüyü toleransın dışına çıkarabilir.
- Bu nedenle germe oranı her profil için reçeteye kaydedilmelidir.
Alüminyum profilde sertlik düşüklüğünün sebepleri nelerdir?
- Pres çıkışında yetersiz veya geç soğutma.
- Düşük pres çıkış sıcaklığı; alaşım elementleri yeterince çözeltiye geçmez.
- Yaşlandırma fırınında düşük sıcaklık, kısa süre veya dengesiz sıcaklık dağılımı.
- Alaşım bileşiminin alt sınırda olması.
- Ayrıca profillerin pres ile fırın arasında çok uzun veya düzensiz beklemesi sonucu etkileyebilir.
Pres kuvveti eğrisinin izlenmesi ne sağlar?
- Kuvvetin strok boyunca değişimi, prosesin önceki uygun üretimlerle karşılaştırılmasına olanak verir.
- Beklenmeyen değişimler sıcaklık, sürtünme, kalıp veya şarj koşullarındaki farklılıklara işaret edebilir.
- Eğri, tek başına arıza teşhisi değildir; üretim kayıtları ve ölçümlerle birlikte yorumlanır.
Ekstrüzyon başlangıcında hız neden kontrollü artırılır?
- Başlangıç ve kararlı üretim koşulları aynı olmayabilir; ani hız değişimi metal akışını ve çıkış sıcaklığını etkileyebilir.
- Hız geçişi alaşım, kesit ve kalıbın çalışma koşullarına göre belirlenir.
- Uygun başlangıç düzeni, ilk boylardaki ölçü ve yüzey kararlılığını iyileştirmeye yardımcı olur.
Profil çıkış masasında destek aralığı neden önemlidir?
- Yeterli desteklenmeyen sıcak profil kendi ağırlığı veya hat hareketi nedeniyle şekil değiştirebilir.
- Destek düzeni profil rijitliğine, sıcaklığına ve kesit geometrisine uygun seçilmelidir.
- Destek yüzeylerinin temizliği de çizik ve iz oluşumunu önlemek açısından önemlidir.
Germe öncesi profil sıcaklığı neden kontrol edilir?
- Profil sıcaklığı malzemenin deformasyon davranışını ve germe işleminin tekrarlanabilirliğini etkiler.
- Germe yöntemi ve uygulanacak uzama, alaşım ile ürünün kalite şartlarına göre belirlenmelidir.
- Sıcaklık ve uzama kayıtları, ölçü veya doğrultu şikâyetlerinde neden analizi için yararlıdır.
Yaşlandırma fırınında yükleme düzeni sonuçları nasıl etkiler?
- Sık ve düzensiz yükleme hava dolaşımını ve yük içindeki sıcaklık dağılımını değiştirebilir.
- Farklı kesitler ve paket düzenleri metalin hedef sıcaklığa ulaşma süresini etkiler.
- Reçete doğrulaması, yalnızca fırın göstergesiyle değil temsilî yük sıcaklık ölçümleriyle yapılmalıdır.
Elektrostatik Toz Boya
Elektrostatik toz boya parlaklık ölçümü nasıl yapılır?
Boyanın parlaklığını parlaklık ölçüm cihazıyla ölçeriz. Ancak ölçüm açısı, beklenen parlaklık derecesine göre değişir:
- Öncelikle 30-70 parlaklık (gloss) arasındaki yüzeyleri 60°’lik açıyla ölçeriz.
- 70 parlaklık (gloss) üzerindeki yüzeylerde ise 20°’lik açı kullanırız.
- Buna karşılık 30 parlaklık (gloss) altındaki yüzeyleri 85°’lik açıyla ölçeriz.
- Son olarak 200 parlaklık (gloss) üzerindeki yüzeylerde daha geniş ölçüm aralıklı cihazlar kullanırız.
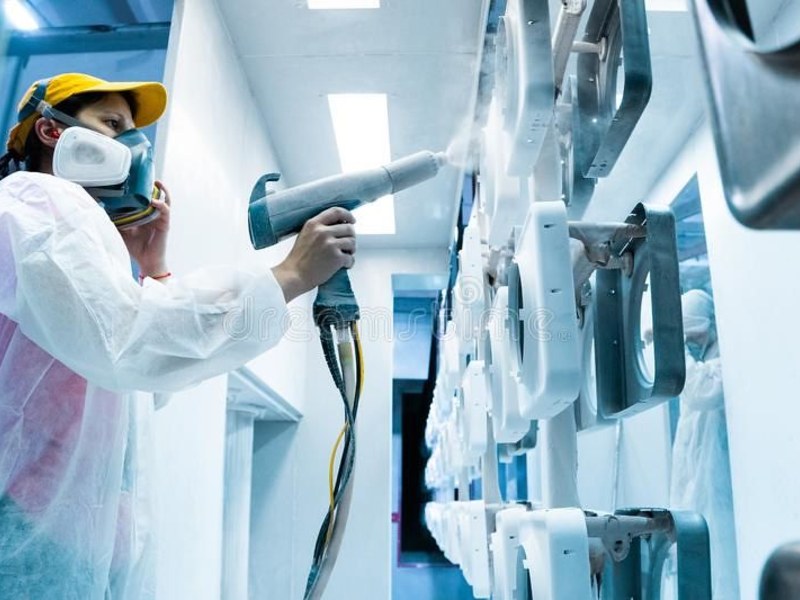
Toz boya nedir? İçeriğinde hangi maddeler vardır?
Kuru ve katı hammaddelerden oluşan bir boya türüdür. Genel olarak içeriğinde şu maddeler bulunur:
- Pigment: Öncelikle renk verir ve örtücülük sağlar.
- Dolgu malzemesi: Hacim verir ve böylece tozun mekanik özelliklerini belirler.
- Reçine: Boyanın temel özelliklerini belirler.
- Sertleştirici: Reçine ile reaksiyona girer; bu nedenle kimyasal dayanımı ve mekanik özellikleri belirler.
- Katkı malzemeleri: Genel olarak yüzey görünümünü belirler.
Kromsuz pasivasyon (chrome free) nedir?
- Kromsuz pasivasyon (chrome free), yüzey işlemde krom+6 yerine kullanmaya başladığımız bir kaplama türüdür.
- Bu kaplamayı kurutma fırınından önce uygularız; böylece toz boya ile metal birbirine tutunur.
- Ortalama 2,5-3,5 pH aralığında çalışırız.
- İşlem süresi ise ortalama 20-60 saniyedir.
- Ayrıca yüzey işlem sonrası kurutma sıcaklığı en fazla 100 °C olmalıdır.
- Son olarak kaplama ağırlığının 3-20 mg/m2 olmasını isteriz.
Elektrostatik toz boyama işleminde kaplama kalınlığı neden düşük olur?
Elektrostatik toz boya işleminin en büyük sorunlarından biri, kaplama kalınlığının istenen değerlerin altında kalmasıdır. Başlıca nedenler şunlardır:
- Öncelikle tabanca voltajları hatalı olabilir.
- Askılar temiz değilse iletkenlik sağlamaz.
- Ayrıca tabancalara giden hava basıncı yetersiz kalabilir.
- Hortumlarda deformasyon bulunabilir.
- Bununla birlikte toz tane boyutları büyük olabilir.
- Hava kurutucusu arızalıysa sistemde kuru hava olmaz.
- Topraklama doğru değilse statik akım oluşmaz.
- Örneğin geri dönüşüm oranı yüksek olabilir.
- Haznede yeterli miktarda toz bulunmayabilir.
- Ayrıca haznedeki hava kabartma yetersiz kalabilir.
- Son olarak siklon emiş oranı yüksek olabilir.
Toz boyada renk ton farkı neden olur?
- Kürleme koşulları: Fırın içinde sıcaklığın eşit dağılmaması, sıcaklık ve süre farkları, metal kalınlığı.
- Toz partisi: Farklı lot numaraları, geri kazanılmış toz oranı ve farklı marka toz kullanımı.
- Operasyon parametreleri: Kaplama kalınlığı, tabanca voltajı, hava debisi ve askılama farkları.
- Profil ve ön işlem: Yüzey dokusu ve aşındırma miktarındaki farklılıklar.
- Ayrıca metalik (simli) ve pütürlü boyalar ışığı farklı kırdığı için ton farkına daha yatkındır.
Portakal kabuğu görünümü neden olur?
- Portakal kabuğu, boya yüzeyinin dalgalı ve pürüzlü görünmesidir.
- En sık nedeni gereğinden kalın kaplamadır.
- Ayrıca çok hızlı ısınma veya hatalı pişirme, boyanın yayılmasına fırsat vermez.
- Tozun tane boyutu ve tipi ile tabanca voltajı da sonucu etkiler.
- Bu nedenle kalınlık, fırın sıcaklık eğrisi ve tabanca ayarları birlikte kontrol edilmelidir.
Geri iyonlaşma (back ionization) nedir?
- Geri iyonlaşma, yüzeyde biriken aşırı elektrik yükünün toz tabakasının içinden boşalmasıdır.
- Bu boşalma yüzeyde krater, iğne deliği ve pürüzlü görünüm bırakır.
- Genellikle yüksek voltaj, tabancanın profile çok yakın olması veya aynı noktaya uzun süre püskürtme sonucu oluşur.
- Voltajı düşürmek, akımı sınırlamak ve mesafeyi artırmak sorunu azaltır.
- Ayrıca yeniden boyanan (ikinci kat) parçalarda bu risk daha yüksektir.
Toz boya pişirme sıcaklığı ve süresi nasıl belirlenir?
- Temel kaynak, toz üreticisinin teknik föyüdür; föy sıcaklık ve süre aralığını verir.
- Bu değerler fırın havasının değil, metalin sıcaklığı içindir.
- Kalın cidarlı profiller geç ısınır; bu nedenle hat hızı veya fırın ayarı profile göre değiştirilmelidir.
- Gerçek metal sıcaklığı termograf ölçümü ile doğrulanır.
- Yetersiz pişme yapışma ve dayanımı düşürür; aşırı pişme ise renk ve parlaklık sapmasına yol açar.
Toz boya hattında topraklama neden önemlidir?
- Uygun topraklama, elektrostatik yüklenen tozun parçaya tutunmasını ve uygulamanın kararlılığını destekler.
- Askı temas yüzeylerinde boya birikmesi elektriksel teması zayıflatabilir.
- Topraklama kontrolleri ve askı temizliği, ekipman üreticisinin talimatlarına göre düzenli yapılmalıdır.
Toz boyada krater görünümü neden oluşur?
- Yağ, silikon veya başka yüzey kirleticileri kaplamanın yerel olarak açılmasına neden olabilir.
- Basınçlı hava, ön işlem, taşıma ekipmanları ve çevrede kullanılan kimyasallar kontrol edilmelidir.
- Kaynak belirlenmeden yalnızca boya miktarını artırmak sorunu kalıcı olarak çözmez.
Toz boyada iğne deliği görünümü nasıl araştırılır?
- Alt yüzeyden çıkan gazlar, kirlenme ve kaplama kalınlığı küçük deliklerin oluşumuna katkı sağlayabilir.
- Malzeme, ön işlem ve kürleme koşulları uygun bir referans parçayla karşılaştırılmalıdır.
- Çözüm, kusurun kaynağına göre seçilir; tüm ürünlerde tek bir fırın ayarı uygulanmaz.
Basınçlı hava kalitesi boya sonucunu nasıl etkiler?
- Basınçlı havadaki yağ ve nem, toz beslemesini bozabilir ve yüzey kusurlarına yol açabilir.
- Kurutucu, filtre ve tahliye sistemlerinin bakımı izlenmelidir.
- Kontrol yalnızca kompresör çıkışında değil, uygulama noktasına yakın bölgede de yapılmalıdır.
Geri kazanılmış toz boya hangi koşullarda kullanılabilir?
- Kullanım oranı ve eleme yöntemi, boya üreticisinin önerileriyle ve hat denemeleriyle belirlenir.
- Tane dağılımındaki değişim ve yabancı toz karışması görünüşü ve uygulama davranışını etkileyebilir.
- Yeni ve geri kazanılmış tozun kontrollü karıştırılması ile parti takibi önemlidir.
Toz boya kalınlığı nasıl ölçülür?
Boya kalınlığını, numune üzerinde her biri 1 cm² olan beş noktadan ölçeriz ve her noktada 3-5 okuma alırız. Ardından her noktadaki okumaların ortalamasını “ölçüm sonucu” olarak test raporuna yazarız. Ancak bu sonuçlardan herhangi biri istenen değerin %80’inden az olursa numune testi geçemez (olumsuz sonuç).
Faraday kafesi nedir?
Faraday kafesi, adını onu bulan Michael Faraday’dan alır. İletken metalle kaplı olan ve iç kısmı dış kısmına elektrik iletmeyen alanı bu adla tanımlarız. Böylece kafes, elektrik alanının içeri girmesini ya da dışarı çıkmasını engeller.
Termograf cihazı nasıl kullanılır? Ne işe yarar?
Toz boya hatalarından biri de uygun olmayan kürlenmedir. Üretici, ideal kürlenme sıcaklığını ürün üzerinde belirtir. Ancak sabit olmayan proseslerde önce pişirme fırını uzunluğunu ve konveyör hızını belirleriz. Ardından Yol = Hız x Zaman formülüyle malzemenin fırında kalma süresini hesaplarız. Termograf cihazı ise kürlenme sıcaklığını ve süresini kontrol etmemizi sağlar. Proses adımları özetle şöyledir:
- Öncelikle termograf cihazının problarını boş askıların farklı noktalarına bağlarız.
- Ardından cihazı fırından geçirir ve bilgisayar programına bağlarız. Böylece elde ettiğimiz grafik, malzemenin kaç dakika boyunca kaç derece sıcaklığa maruz kaldığını gösterir.
- Sıcaklık fırın içinde eşit dağılmıyorsa bunu da grafikten anlarız.
- Ayrıca fırın termometresinin doğruluğunu kısmen termografla kontrol edebiliriz.
Cupping test nedir?
- Bu testte, test plakasına batma/çökertme uygularız.
- Böylece boyalı yüzeyi kademeli olarak çukurlaştırırız.
- Sonuç olarak boyanın metal yüzeyde çatlamasını veya yüzeyden ayrılmasını ölçeriz.
Toz boya öncesi ön işlem adımları nelerdir?
- Yağ alma: Yağ, kir ve parmak izleri alkali veya asit bazlı temizleyicilerle giderilir.
- Asitle aşındırma: Yüzey mikro düzeyde pürüzlendirilir ve boya tutunması artar.
- Deoksidasyon: Doğal oksit tabakası kaldırılır; oksit kalırsa boya çatlar veya soyulur.
- Pasivasyon: Kromlu veya kromsuz (titanyum/zirkonyum esaslı) kaplama, korozyon direncini artırır ve boya ile metal arasında köprü kurar.
- Son durulama ve kurutma: Deiyonize su ile durulama yapılır ve profil tamamen kurutulur. Çünkü nem veya kalıntı boyada kabarcığa yol açar.
Toz boyada yapışma (cross-cut) testi nasıl yapılır?
- Kaplamaya, metale kadar inen eşit aralıklı paralel çizikler atılır.
- Aynı işlem dik yönde tekrarlanır ve kafes biçiminde bir desen elde edilir.
- Kafesin üzerine yapışkan bant bastırılır ve hızla çekilir.
- Karelerden kopan boya miktarına göre sonuç sınıflandırılır.
- Hiç kopma olmaması en iyi sonuçtur; kopma varsa öncelikle ön işlem ve pişirme koşulları incelenmelidir.
QUALICOAT nedir?
- QUALICOAT, mimari alüminyumda boya ve kaplama kalitesi için uluslararası bir kalite etiketidir.
- Ön işlem, toz boya malzemesi, uygulama ve bitmiş ürün için gereklilikler tanımlar.
- Lisanslı tesisler belirli aralıklarla habersiz denetlenir.
- Tesis ayrıca kendi laboratuvarında düzenli testler yapmak ve kayıt tutmak zorundadır.
- Etiket, alıcıya kaplamanın dış ortam dayanımı konusunda güvence verir.
Toz boya depolama koşulları neden önemlidir?
- Uygun olmayan sıcaklık ve nem, topaklanmayı ve uygulama kararsızlığını artırabilir.
- Ambalaj kapalı tutulmalı; ürün teknik föyündeki depolama ve raf ömrü koşulları izlenmelidir.
- İlk giren partinin önce kullanılması ve parti numarası takibi kalite sürekliliğini destekler.
Boyama öncesi maskeleme nerelerde uygulanır?
- Elektriksel temas, diş, geçme veya işlevsel tolerans gerektiren bölgelerde maskeleme gerekebilir.
- Maske malzemesi ön işlem ve kürleme koşullarına dayanıklı olmalıdır.
- Maskenin sökülmesi kaplama kenarını zedelememeli; sınır bölgeleri son kontrolde incelenmelidir.
Toz boya kabininde renk değişimi nasıl yönetilir?
- Kabin, hortum, tabanca ve geri kazanım ekipmanlarında kalan eski toz yeni renge karışabilir.
- Temizlik sırası ve kontrol noktaları yazılı bir prosedürle tanımlanmalıdır.
- İlk parçalar uygun aydınlatmada kontrol edilmeden seri üretime geçilmemelidir.
Kaplamanın esnekliği neden kontrol edilir?
- Kaplamanın parça deformasyonuna karşı davranışı ürünün kullanım ve işlem koşulları için önemlidir.
- Esneklik; boya türü, film kalınlığı, kürleme ve alt malzeme özelliklerinden etkilenir.
- Deney yöntemi ve kabul kriterleri müşteri şartnamesine ve kullanılan kaplama sistemine göre seçilmelidir.
Toz boya sarfiyatı değerlendirilirken yalnızca kilogram yeterli midir?
- Kilogram tüketimi tek başına verimlilik hakkında yeterli bilgi vermez; boyanan alan ve film kalınlığı da dikkate alınmalıdır.
- Geri kazanım, renk değişimi kayıpları ve uygunsuz parçalar ayrı izlenmelidir.
- Karşılaştırmalar benzer ürün ve kaplama koşullarında, tanımlı bir hesap yöntemiyle yapılmalıdır.
Eloksal ve Yüzey İşlem
Eloksal nedir?
Alüminyum için çok özel bir yüzey kaplamasıdır ve elektrokimyasal bir prosesle oluşur. Elektrolit olarak genelde asidik bir çözelti kullanırız. Bu işlemde kaplanacak alüminyum, elektrolizin anodu görevini görür.
Eloksal işlemi sonrası oluşan çillenme (pullanma) probleminin sebepleri nelerdir?
Çillenme sorununun arkasında çoğu zaman tek bir etken yoktur. Başlıca nedenler şunlardır:
- Öncelikle ekstrüzyon kalıp tasarımı.
- Ayrıca ekstrüzyon hızı ve soğutma farklılıkları.
- Isıl işlem koşullarındaki (süre, sıcaklık, soğutma vb.) değişiklikler.
- Bununla birlikte alüminyum hammaddesindeki alaşım değeri farklılıkları.
- Son olarak matlaştırma süresindeki farklılıklar.
Eloksal tespit hataları ve çözümleri nelerdir? Nasıl ölçülür?
Tespit kalitesini boya leke testi, iletkenlik cihazı (anotest) ve ağırlık kaybı testi ile ölçeriz. Başlıca hata tipleri ve çözümleri ise şunlardır:
- Malzeme yüzeyinde toz kalıyorsa öncelikle banyo pH değerini ayarlamalısınız.
- Yüzeyde silindikçe çıkan beyaz toz varsa neden çoğunlukla uygun olmayan kaplama sıcaklığıdır.
- Tespit sıcaklığı uygun değilse havuz kenarına ya da otomasyon sistemine en düşük ve en yüksek sıcaklık için alarm değeri koymalısınız.
- pH miktarı uygun değilse yardımcı kimyasalın ideal çalışma aralığına bakmalısınız. Örneğin düşük pH seviyesinde sulandırılmış amonyak, yüksek pH seviyesinde ise sulandırılmış asetik asit ilave etmelisiniz.
- Yardımcı kimyasal ilavesi yetersizse üretim m2 değerine göre otomatik dozajlama yapabilirsiniz.
- Ayrıca oluşabilecek taneciklere karşı banyoyu filtre etmelisiniz. Böylece devir daim, sıcaklığın eşit dağılmasını da sağlar.
Eloksalda yeniden işlem nasıl yapılır?
- Öncelikle mikron veya yüzey kusuru olan kaplamalı profilleri sökme kostik banyosunda işleme alırız.
- Ardından yüzey kaplaması sökülen profilleri durularız.
- Daha sonra nötralizasyon banyosunda yüzeyleri temizler ve yeniden durularız.
- Askıları bekletmeden askılama bağlantı noktalarını değiştiririz.
- Ayrıca ihtiyaç varsa profillere satinaj uygularız.
- Bu adımlardan sonra profilleri yeniden kimyasal havuz işlemlerine alırız.
- Ancak ikinci kez işlem gören profillerde kostik aşındırma süresini yarı yarıya düşürmelisiniz.
- Soğuk tespit gibi kaplamalar için ise özel söküm banyoları kullanırız.
- Aksi halde, yani kimyasal proses uzarsa, ikinci kez işlem gören ürünler korozyona uğrar ve ıskartaya ayrılır.
Eloksal Ağırlık Kaybı Testi Nedir?
Bu test, kaplama kalitesini ISO 3210’a göre değerlendirir.
- Öncelikle alanını hesapladığımız kaplamalı alüminyum parçayı, belirli konsantrasyonda hazırlanmış fosforik asit ve kromik asit çözeltisiyle işleme alırız.
- Ardından parçanın ağırlık kaybından birim alandaki ağırlık kaybını hesaplarız.
- Sonuç olarak test sonucu 30 mg/dm2 olmalıdır.
Eloksal kalınlığı nasıl ölçülür?
- Ölçüm, girdap akımı prensibiyle çalışan el cihazlarıyla ve kaplamaya zarar vermeden yapılır.
- Cihaz her vardiya başında referans folyolarla kontrol edilmelidir.
- Ölçüm, profilin görünen yüzeylerinde ve birden fazla noktada yapılır.
- Her noktada birkaç okuma alınır ve ortalama hesaplanır.
- Sonuçlar, siparişte istenen kalınlık sınıfı ile karşılaştırılır.
Eloksal banyosunda sıcaklık neden önemlidir?
- Sülfürik asit, oluşan oksit tabakasını bir yandan da çözer.
- Banyo sıcaklığı yükseldikçe bu çözünme hızlanır.
- Sonuçta kaplama yumuşar, tozlanır ve aşınma direnci düşer.
- Ayrıca işlem sırasında ısı açığa çıkar; bu nedenle soğutma sistemi sürekli çalışmalıdır.
- Karıştırma ise ısının profil yüzeyinden uzaklaşmasını sağlar.
QUALANOD nedir?
- QUALANOD, mimari alüminyumda eloksal kalitesi için uluslararası bir kalite etiketidir.
- Kaplama kalınlığı, tespit kalitesi ve proses kontrolü için gereklilikler tanımlar.
- Lisanslı tesisler düzenli olarak denetlenir.
- Tesis kendi laboratuvarında testleri yapmak ve sonuçları kaydetmek zorundadır.
- Etiket, alıcıya kaplamanın dayanıklılığı konusunda güvence verir.
Eloksalda akım yoğunluğu neyi ifade eder?
- Akım yoğunluğu, uygulanan akımın işlenen yüzey alanına oranıdır.
- Yükün yüzey alanı yanlış hesaplanırsa hedeflenen proses koşullarından uzaklaşılabilir.
- Uygun değer; alaşım, banyo ve istenen kaplama özellikleri için doğrulanmış reçeteye göre seçilmelidir.
Eloksal yükünün yüzey alanı nasıl hesaplanır?
- Profilin işlem gören çevresi, boyu ve adedi esas alınır; iç yüzeylerin işleme katılımı da değerlendirilir.
- Askı ve temas düzeniyle ilgili varsayımlar hesap yönteminde açıkça belirtilmelidir.
- Farklı kesitlerin aynı yükte bulunması halinde her ürünün alanı ayrı hesaplanıp toplanır.
Eloksal askılarında elektriksel temas neden kontrol edilir?
- Zayıf veya kararsız temas, akım dağılımını ve kaplamanın tekrarlanabilirliğini etkileyebilir.
- Temas noktalarının temizliği, baskısı ve askı durumu düzenli kontrol edilmelidir.
- Temas izlerinin konumu ürünün görünür yüzeyleri ve müşteri beklentileriyle uyumlu seçilmelidir.
Eloksal banyolarında kimyasal analiz sıklığı nasıl belirlenir?
- Analiz sıklığı banyo hacmi, iş yükü, kimyasal tüketimi ve önceki sonuçların değişimine göre planlanır.
- Sadece takvim değil, üretim miktarı ve proses kararlılığı da dikkate alınmalıdır.
- Ölçüm yöntemi, cihaz kontrolü ve yapılan ilaveler kayıt altında tutulmalıdır.
Banyolar arası kimyasal taşınması nasıl azaltılır?
- Parçanın geometrisi, askılama yönü ve süzülme süresi taşınan çözelti miktarını etkiler.
- Uygun süzülme ve durulama düzeni kimyasal kayıpların azaltılmasına yardımcı olur.
- İyileştirme yapılırken yüzeyde kuruma izi veya proses gecikmesi oluşmadığı doğrulanmalıdır.
Eloksal kaplama işleminde kimyasal maliyeti nasıl hesaplanır?
Alüminyum yüzey işlem maliyetlerinden biri de kimyasal maliyetidir. Ay içinde kullandığınız kimyasal miktarını şu formülle hesaplarsınız: dönem başı miktar + dönem içinde alınan miktar – dönem sonu miktar. Ardından o kimyasalla işlem gören malzemenin m2 değerini çıkarır ve g/m2 hesabını yaparsınız.
Ayrıca kendi sarfiyatınızı sektör ortalamasıyla karşılaştırarak takip etmelisiniz; böylece kimyasal maliyetlerinizi yönetebilirsiniz. Örneğin bu maliyetlerin yaklaşık %70’ini kostik, sülfürik asit ve kalay sülfat oluşturur.
Eloksal kaplama kalınlığı (mikron) düşüklüğünün olası sebepleri nelerdir?
Kaplama kalınlığı düşük çıkıyorsa öncelikle şu noktaları kontrol etmelisiniz:
- Askılama bağlantı noktalarının iyi temizlenmemesi.
- Alüminyum askılama çubuklarının bara profiline iyi sıkılmaması.
- Ayrıca bara profillerinin kirli olması nedeniyle elektrik akımının geçmemesi.
- Bara ile havuzun temas noktasındaki (bakır yüzey) kirlilikler.
- Bununla birlikte havuz konsantrasyonunun düşük olması.
- Son olarak yanlış m2 hesabı.
Eloksal tesislerinde kostik (NaOH ) ile nasıl çalışılmalıdır?
Kostiğin (NaOH) genel olarak sıvı ve katı olmak üzere iki formu vardır. Tesislerde kostiği aşağıdaki maddelere göre kullanmanızı tavsiye ederiz:
- Matlaştırma banyosunda, kolay çözündüğü için genellikle sıvı kostik kullanırız.
- Ancak sıvı kostik 15 °C’nin altında kristalize olabilir; bu yüzden işletmeler kış aylarında donma sorunuyla karşılaşır. Bu nedenle depolama tankını izole edebilir ve elektrikli ısıtıcılarla 20-30 °C’de tutabilirsiniz.
- Ayrıca banyolara giden iletim hatlarını izole edip ısıtıcı rezistanslarla sararak borulardaki kostiğin donmasını engelleyebilirsiniz.
- İletim hatlarını paslanmaz malzemeden yapmanızı tavsiye ederiz, çünkü plastik hatlar zamanla kırılganlaşır.
- Kostiği havuza, çalışma seviyesine yakın ve havuz kenarından aşağıda kalan bir noktadan ilave etmelisiniz; aksi halde ilave sırasında sıçrama riski doğar.
- İlave işleminden sonra hatta kapalı devre hava basarak hatları temizleyebilirsiniz.
- Fazla kostik ilavesini önlemek için ise ilave pompasına zaman sayacı koyabilirsiniz. Böylece pompa, debisine ve ihtiyaca göre ilaveden sonra otomatik kapanır.
- Son olarak çalışma sırasında mutlaka uygun koruyucu ekipman kullanmalısınız.
Eloksal nötralizasyon banyosu nedir?
- Bu banyo, bazik aşındırma sonrasında yüzeyde kalan lekeleri temizler.
- Kaplama öncesinde ortalama 180-200 gram/litre sülfürik asitle kurduğumuz bu banyoyu, eloksal havuzunun ömrünü uzattığı için tavsiye ederiz.
- Banyo, çözünmüş alüminyum ve yardımcı kimyasal içerir. Yardımcı kimyasal ise sülfürik asidin aşındırıcı etkisini azaltır.
- Önemli parametreler şunlardır: sülfürik asit konsantrasyonu, çözünmüş alüminyum ve alaşım konsantrasyonu, yardımcı kimyasal konsantrasyonu, işlem süresi ve askı süzdürme süresi.
Yüzey işlemde proses suyu neden önemlidir?
- Eloksal ve toz boya öncesi her banyodan sonra profilin yüzeyine dokunan son şey durulama suyudur.
- Ham sudaki kalsiyum ve magnezyum, kimyasallarla birleşerek çökelti oluşturur ve yüzeyde görünmez bir tabaka bırakır.
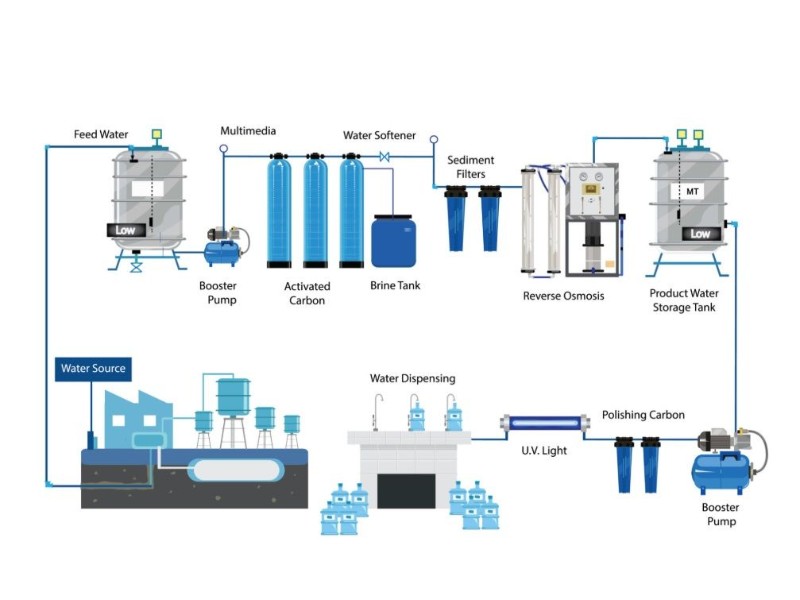
- Bu nedenle su önce kum, aktif karbon ve yumuşatma filtrelerinden geçirilerek yumuşatılır.
- Son durulamalarda ise membranlı veya reçineli sistemlerle hazırlanan deiyonize su kullanılır.
- Ayrıca durulama suyunun iletkenliği düzenli olarak izlenmelidir.
Elektrolitik renklendirme nedir?
- Elektrolitik renklendirme, eloksal sonrası gözeneklerin dibine metal tuzu çöktürülmesidir.
- İşlem çoğunlukla kalay esaslı banyolarda ve alternatif akımla yapılır.
- Süre uzadıkça renk açık bronzdan siyaha doğru koyulaşır.
- Elde edilen renkler ışığa ve dış ortama dayanıklıdır.
- Renk tutarlılığı için banyo bileşimi, sıcaklık, süre ve voltaj sabit tutulmalıdır.
Eloksalda yanık hatası neden oluşur?
- Yanık, akımın belirli bir bölgede yoğunlaşması sonucu kaplamanın bozulmasıdır.
- En sık nedenleri zayıf askı teması ve yüksek akım yoğunluğudur.
- Yetersiz karıştırma ve yüksek banyo sıcaklığı da riski artırır.
- Ayrıca askıya dengesiz yükleme, akımın eşit dağılmasını engeller.
- Çözüm için temas noktaları, akım ayarı ve banyo karıştırması birlikte kontrol edilmelidir.
Eloksalda askılama nasıl yapılmalıdır?
- Profil askıya sıkı ve iletken biçimde bağlanmalıdır; gevşek temas yanığa ve kaplamasız bölgelere yol açar.
- Askı malzemesi olarak alüminyum veya titanyum kullanılır.
- Temas noktaları, profilin görünmeyen yüzeylerinden seçilmelidir.
- Askı doluluğu, doğrultucunun kapasitesine ve banyo ölçüsüne göre hesaplanmalıdır.
- Ayrıca profillerin eğimi, banyo çıkışında çözeltinin kolayca süzülmesini sağlamalıdır.
Durulama suyunun iletkenliği neyi gösterir?
- İletkenlik, sudaki iyonik yükün izlenmesine yardımcı olur ve durulama performansı için bir göstergedir.
- Tek başına hangi kirleticinin bulunduğunu veya yüzeyin tamamen temiz olduğunu göstermez.
- Kabul sınırları ilgili prosesin gereksinimleriyle belirlenmeli; su değişimi ve besleme düzeni buna göre yönetilmelidir.
Eloksal sökme işlemi profil ölçülerini etkiler mi?
- Kaplama sökme ve tekrar yüzey hazırlama sırasında alt malzemeden de kayıp oluşabilir.
- Özellikle dar toleranslı geçme yüzeyleri ve ince cidarlar yeniden değerlendirilmelidir.
- Yeniden işlem kararı, ölçü kontrolü ve ürünün kullanım şartları doğrulandıktan sonra verilmelidir.
Eloksal öncesi mekanik yüzey hazırlığı neden standartlaştırılmalıdır?
- Fırçalama, taşlama ve polisaj koşullarındaki farklar son yüzey görünüşüne yansıyabilir.
- Aşındırıcı tipi, işlem yönü ve ekipman durumu aynı ürün grubu için tanımlanmalıdır.
- Referans numune kullanılması, farklı vardiyalar ve partiler arasındaki görünüş farkını azaltmaya yardımcı olur.
Eloksalda katot yerleşimi kaplamayı nasıl etkiler?
- Katotların yerleşimi ve çalışma durumu, yük üzerindeki akım dağılımına katkıda bulunur.
- Askı konumu, profil geometrisi ve banyo dolaşımı birlikte değerlendirilmelidir.
- Kaplama dağılımı farklı bölgelerden ölçülerek doğrulanmalı; tek noktadan alınan sonuçla yetinilmemelidir.
Kapalı boşluklu parçalarda drenaj neden önemlidir?
- İçeride kalan çözelti sonraki banyolara taşınabilir ve sonradan sızıntı veya leke oluşturabilir.
- Parça tasarımı, askılama yönü ve gerekiyorsa drenaj açıklıkları birlikte değerlendirilmelidir.
- Tasarım değişikliği yapılacaksa parçanın mekanik ve işlevsel gereksinimleri korunmalıdır.
Mekanik İşlemler, Paketleme ve Üretim Yönetimi
Otomobil endüstrisinde alüminyum kullanılmasının faydaları nelerdir?
- Öncelikle alüminyum, düşük özgül ağırlığı ve yüksek mukavemeti sayesinde orta sınıf bir otomobilde yaklaşık 300 kg ağırlık azaltımı sağlayabilir. Bu oran, aracın toplam ağırlığının %30’una denk gelir ve yakıt tasarrufu sağlar.
- Ayrıca otomotiv sektörü, kullandığı alüminyumun %95’ini toplayıp geri dönüştürür. Üstelik bu malzemelerin hurda değeri, normal değerinin %50’sinin üzerindedir; bu da maliyet tasarrufu demektir.
- Alüminyum, boyasız veya kaplamasız olsa bile sudan ve yol tuzlarından kaynaklanan korozyona dayanır.
- Bu nedenle çelikte ek maliyet getiren galvanizleme, kaplama veya boyama, görsel olmayan alüminyum parçalarda gerekmeyebilir.
- Örneğin mekanik bir darbe sonucu boyanın çizilmesi veya kalkması durumunda alüminyum, çelik gibi paslanmaz; korozyona direnir.
- Son olarak bazı plastiklerin aksine çöl sıcağı, kuzey soğuğu veya UV ışınları alüminyumun özelliklerini zayıflatmaz ve onu kırılganlaştırmaz.
Alüminyum malzeme yüzeyi neden fırçalanır?
Mekanik fırçalama, yüzey kalitesini artırmak için uyguladığımız bir işlemdir. Başlıca amaçları şunlardır:
- Öncelikle ekstrüzyon çizgilerini ortadan kaldırır.
- Ayrıca kalıp soğuma izlerini azaltır.
- Bununla birlikte kostik aşındırmadaki ağırlık kaybını düşürür.
- Sonuç olarak daha homojen bir yüzey görüntüsü sağlar.
Bükmede geri yaylanma nedir? Nasıl yönetilir?
- Geri yaylanma, büküm kuvveti kalktığında profilin bir miktar eski biçimine dönmesidir.
- Miktarı alaşıma, kondisyona ve cidar kalınlığına göre değişir; sert profil daha fazla geri yaylanır.
- Bu nedenle profil hedef açıdan biraz fazla bükülür.
- Ayrıca yumuşak kondisyonda biçimlendirip sonra yaşlandırmak geri yaylanmayı azaltır.
- Her yeni parti için deneme parçası ile ayar yapılması önerilir.
Isı yalıtımlı profilde bariyer nasıl takılır?
- Tırtıl açma: Bariyer kanalının iç yüzeyine diş açılır.
- Çıta sürme: Poliamid çıtalar iç ve dış profilin kanallarına sürülür.
- Sıkma: Diskler kanal dudaklarını çıtanın üzerine ezer ve birleşimi kilitler.
- Test: Birleşimin kayma dayanımı ölçülür.
- Ayrıca kanal ölçüsü toleransta olmalı ve poliamid çıtalar kuru ortamda saklanmalıdır.
Alüminyumda kaliteyi belirleyen temel testler nelerdir?
- Mekanik dayanım testleri: Çekme, akma ve kopma değerleri ölçülür.
- Kimyasal analiz: Alaşımın standarda uygunluğu spektrometre ile doğrulanır.
- Sertlik testi: Isıl işlemin doğru yapılıp yapılmadığını gösterir.
- Yüzey ve kaplama testleri: Eloksal kalınlığı, boya yapışması, darbe ve tuz püskürtme testleri.
- Boyutsal kontrol: Ölçülerin EN normlarına ve teknik resme uygunluğu kontrol edilir.
Alüminyum profil kesiminde hangi testereler kullanılır?
- Tek kafa testere: Düz ve açılı boy kesimleri için kullanılır.
- Çift kafa testere: Profilin iki ucunu aynı anda ve istenen açıda keser; doğrama üretiminde yaygındır.
- Otomatik kesim hatları: Seri kesimde besleme, ölçme ve kesimi kendiliğinden yapar.
- Bıçak seçimi önemlidir; diş sayısı ve diş geometrisi alüminyuma uygun olmalıdır.
- Ayrıca yağlama ve doğru bağlama, çapaksız ve temiz bir kesim yüzeyi sağlar.
Profil toleransları hangi standartlara göre belirlenir?
- Avrupa’da ekstrüzyon profillerinin ölçü ve biçim toleransları EN standartlarına göre tanımlanır.
- EN 755-9 genel amaçlı profilleri kapsar.
- EN 12020-2 ise 6060 ve 6063 alaşımlı hassas profiller için daha dar toleranslar verir.
- Kesit ölçüleri, doğrusallık, burulma ve açı toleransları bu standartlarda yer alır.
- Standarttan daha dar bir tolerans gerekiyorsa teknik resimde açıkça belirtilmeli ve tedarikçiyle anlaşılmalıdır.
Minimum sipariş miktarı neye göre belirlenir?
- Standart stok profillerinde miktar genellikle paket veya boy adedine göre belirlenir.
- Özel kalıp gerektiren profillerde kalıp maliyeti ve presin en küçük ekonomik baskı miktarı belirleyicidir.
- Yüzey işlemlerinde askı ve banyo parti büyüklüğü de hesaba girer.
- Özel renk toz boyalarda en küçük toz ambalajı miktarı etkiler.
- Bu nedenle küçük miktarlı siparişlerde birim maliyet daha yüksek olur.
İnce cidarlı profiller işlenirken bağlama deformasyonu nasıl azaltılır?
- Bağlama kuvveti, temas alanı ve destek noktaları profilin rijitliğine uygun seçilmelidir.
- Parça sıkılıyken uygun görünen ölçü, serbest bırakıldıktan sonra değişebilir.
- İlk parça kontrolü serbest durumda da yapılmalı; gerekiyorsa daha geniş destekli fikstür kullanılmalıdır.
Kesici takımda yığıntı talaş oluşması neye yol açar?
- Kesici kenara yapışan malzeme yüzey kalitesini ve ölçü kararlılığını bozabilir.
- Kesme hızı, takım geometrisi, keskinlik ve yağlama koşulları birlikte incelenmelidir.
- Takım değişimi tek başına yeterli olmayabilir; talaşın kesme bölgesinden uzaklaştırılması da kontrol edilmelidir.
İşleme sıvısı profilde leke oluşturursa hangi noktalar kontrol edilir?
- Sıvının konsantrasyonu, su kalitesi, kullanım süresi ve yüzeyde kalma süresi incelenmelidir.
- Malzeme ile sıvının uyumu ve sonraki yüzey işlemine etkisi denemeyle doğrulanmalıdır.
- Temizleme ve kurutma yöntemi ürünün görünüş şartlarına uygun tanımlanmalıdır.
Çapak alma işlemi için kabul kriteri nasıl belirlenir?
- Keskin kenarlar, montaj yüzeyleri ve görünür bölgeler ürünün kullanımına göre değerlendirilir.
- Çapak giderilirken ölçü kaybı ve gereksiz kenar yuvarlatma oluşmamalıdır.
- Referans numune, büyütmeli inceleme veya tanımlı ölçüm yöntemiyle vardiyalar arası tutarlılık sağlanabilir.
Paket içinde profil çizilmesi nasıl önlenir?
- Profil yüzeylerinin birbirine sürtünmesi uygun ayırıcı malzeme ve sabitleme düzeniyle azaltılır.
- Ayırıcıların temizliği, ambalajın hareketi ve keskin uçlar kontrol edilmelidir.
- Paket tasarımı yalnızca depoda değil, gerçek taşıma koşullarında da doğrulanmalıdır.
Poliamid ısı bariyerlerinde nem oranı neye bağlıdır?
Poliamid malzeme yapısı gereği nem tutar; bu nedenle bulunduğu ortamdaki nemi bünyesine alır. Ancak bünyesindeki nem miktarı %2’yi aşarsa montaj olumsuz etkilenir. Ayrıca boya kürlenirken nem buharlaşarak serbest kalır; böylece fitil üzerindeki boya tabakasında kabarcıklar oluşur. Bu nedenle mekanik montaj öncesinde aşağıdaki etkenleri kontrol etmek gerekir:
- Bağıl nem düzeyi
- Ortam sıcaklığı
- Bekleme süresi
- Fitilin (profil) kalınlığı
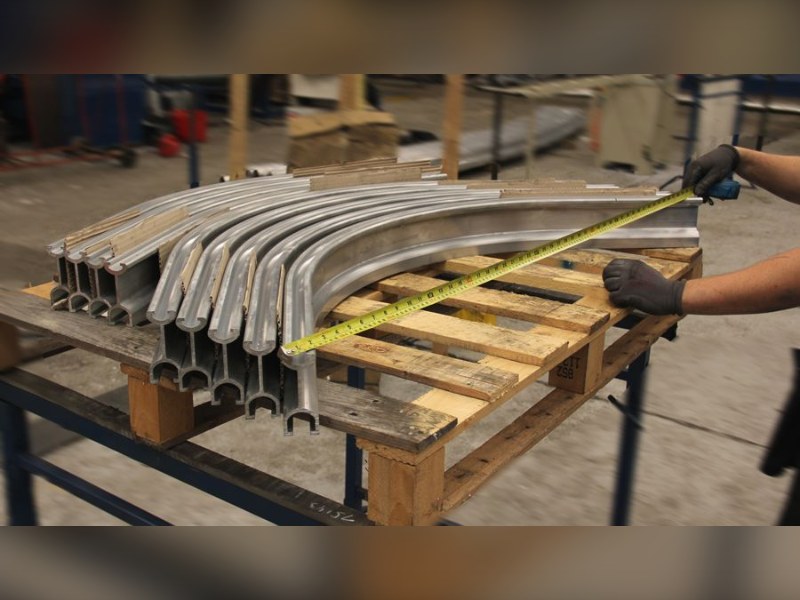
Alüminyum profil bükme yöntemleri nelerdir?
- Germe ile büküm: Profil gerilerek kalıba sarılır; geri yaylanma azalır.
- Merdaneli büküm: Üç merdane profili adım adım kavislendirir; büyük yarıçaplar için uygundur.
- Döner kalıplı büküm: Küçük yarıçaplı ve hassas bükümlerde tercih edilir.
- İtmeli (serbest form) büküm: Aynı parçada değişken yarıçap verir.
- Sonuç olarak yöntem; yarıçapa, kesite ve üretim adedine göre seçilir.
CNC işlemede çapak neden oluşur, nasıl önlenir?
- Alüminyum yumuşaktır ve kesici takıma sıvanma eğilimi gösterir.
- Körelmiş takım, yanlış devir ve ilerleme ile zayıf bağlama çapağı artırır.
- Bu nedenle keskin, geniş talaş kanallı ve alüminyuma uygun takımlar kullanılmalıdır.
- Ayrıca talaş, kesim bölgesinden hızla uzaklaştırılmalıdır.
- Kalan çapak ise fırçalama, pah kırma veya titreşimli çapak alma ile giderilir.
Alüminyum profiller nasıl paketlenmelidir?
- Görünen yüzeyler koruyucu film veya ara kâğıt ile ayrılmalıdır.
- Profiller arasına ayırıcı çıta konmalı; böylece sürtünme izi oluşmaz.
- Çemberleme sıkı olmalı, ancak profili ezmemelidir.
- Paket neme karşı korunmalıdır; çünkü sıkışan nem yüzeyde leke yapar.
- Ayrıca her paket sipariş, profil ve miktar bilgisini içeren bir etiket taşımalıdır.
Alüminyum fiyatlarını hangi faktörler etkiler?
- LME fiyatları ve küresel emtia trendleri, metalin anlık değerini belirler.
- Enerji fiyatları: Üretim yüksek enerji tüketir; elektrik ve doğal gaz maliyeti fiyata yansır.
- Dolar ve euro kurları, özellikle ithalat ve ihracat yapan firmalar için belirleyicidir.
- Ham madde ve hurda arzı ile tedarik zincirinin sürekliliği fiyatı etkiler.
- Jeopolitik riskler ve ticaret politikaları (gümrük vergisi, kota) sert hareketlere yol açar.
- İnşaat, otomotiv ve enerji gibi sektörlerdeki talep de fiyatı yönlendirir.
Alüminyum kaynağında nelere dikkat edilmelidir?
- Yüzeydeki oksit tabakası kaynaktan hemen önce temizlenmelidir.
- Yağ, nem ve kir gözeneğe yol açar; bu nedenle parça kuru ve temiz olmalıdır.
- İlave tel, ana malzemenin alaşımına uygun seçilmelidir.
- Isıl işlemli alaşımlarda kaynak çevresindeki bölgede dayanım düşer; tasarımda bu dikkate alınmalıdır.
- Ayrıca eloksal yapılacak parçalarda kaynak dikişi farklı renkte görünebilir.
Alüminyum üretiminde izlenebilirlik nedir? Neden önemlidir?
- İzlenebilirlik, bir ürünün hangi döküm, pres ve yüzey işlem partisinden geldiğinin kayıtlarla gösterilebilmesidir.
- Her pakete parti bilgisini taşıyan bir etiket veya barkod verilir.
- Bir şikâyet geldiğinde sorunun kaynağı hızla bulunur.
- Ayrıca etkilenen diğer paketler belirlenir ve gereksiz geri çağırma önlenir.
- Otomotiv gibi sektörlerde izlenebilirlik bir müşteri şartıdır.
Depolama sırasında yoğuşma lekesi neden oluşur?
- Soğuk metalin sıcak ve nemli ortama alınması yüzeyde yoğuşmaya yol açabilir.
- Paket içinde kalan nemin uzaklaşamaması leke ve korozyon riskini artırabilir.
- Depolama koşulları ve ortamlar arası geçiş planlanmalı; nemli ürün doğrudan kapalı ambalaja alınmamalıdır.
Profil paketlerinde istif yüksekliği neye göre belirlenir?
- Paket ağırlığı, profil rijitliği, takoz yerleşimi ve zemin taşıma kapasitesi birlikte değerlendirilir.
- Üst paketlerin yükü alt sırada ezilme veya kalıcı eğilme oluşturmamalıdır.
- İstif sınırı genel bir alışkanlıkla değil, doğrulanmış paketleme ve iş güvenliği planıyla belirlenmelidir.
OEE alüminyum üretiminde neyi ölçer?
- Toplam ekipman etkinliği, kullanılabilirlik, performans ve kalite bileşenleriyle ekipmanın etkin kullanımını izler.
- Planlı süre, ideal çevrim ve uygun ürün tanımları açık olmadığında sonuçlar karşılaştırılamaz.
- OEE tek başına kârlılık veya tüm tesis kapasitesinin göstergesi değildir; kayıp nedenleriyle birlikte değerlendirilmelidir.
Kalıp ve renk değişim süreleri nasıl azaltılabilir?
- Ön hazırlıklar makine durmadan yapılabilecek işler ile duruş sırasında yapılacak işler olarak ayrılır.
- Takım, malzeme ve temizlik hazırlığının önceden tamamlanması beklemeyi azaltır.
- Süre kısaltılırken güvenlik adımları ve ilk parça kalite kontrolleri atlanmamalıdır.
İlk parça onayı neden seri üretimden önce alınır?
- İlk parça, kurulumun teknik resim ve proses şartlarına uygunluğunu doğrulamak için kontrol edilir.
- Kritik ölçüler, yüzey özellikleri ve ilgili işlem parametreleri kayıt altına alınır.
- Uygunsuzluk giderilmeden seri üretime devam etmek, aynı hatanın çok sayıda üründe tekrarlanmasına neden olabilir.